

 ENG
Ein Verarbeiter, der eine mit 30 % Kalziumkarbonat gefüllte PP-Plattenlinie betreibt, verbrachte eine Woche damit, schwarze Flecken zu jagen, die nur auf einer Farbe auftraten. Der Pigmentlieferant hatte kein Verschulden. Es war ein neues Farb-Masterbatch mit einem gröberen Dispersionsgrad und einer Auflackierung von 4 % eingetroffen, und das vorhandene Schneckenprofil konnte das Pigment bei dieser Beladung nicht benetzen. Art, Dosierung und Maschineneinstellungen waren von drei verschiedenen Personen ausgewählt worden und niemand hatte sie miteinander verglichen.
Das ist die praktische Lektion hinter diesem Thema: Masterbatch-Typn, Anwendungen und der Herstellungsprozess bilden eine Entscheidungskette und nicht drei separate Themen. Wählen Sie den Typ nach Funktion aus, überprüfen Sie ihn anhand der Streuungs- und Compliance-Grenzwerte der Anwendung und überprüfen Sie dann, ob die Prozessroute diese Streuung bei der von Ihnen benötigten Ausgabe liefern kann. Wenn Sie die richtige Reihenfolge wählen, verschwinden die meisten Qualitätsprobleme, bevor das erste Pellet geschnitten ist.
Kurz gesagt ist ein Masterbatch ein konzentriertes Pigment- oder Additivpaket mit typischerweise 5 bis 85 % Feststoffgehalt, das in einem Trägerharz dispergiert und als Pellets oder Mikropellets geliefert wird. Bei Farb- und Additivqualitäten wird es in einer Menge von etwa 1–5 % in das Endpolymer eingearbeitet, bei Füllstoffkonzentraten in höheren Anteilen. Der Herstellungsprozess dient dazu, dieses Konzentrat aufzubauen und alle Partikel darin gleichmäßig zu verteilen.
Masterbatch-Typen: vier Möglichkeiten zur Klassifizierung, eine Möglichkeit zur Auswahl
Die Industrie sortiert Masterbatches nach vier Achsen: Funktion (was sie tun), Träger (womit sie kompatibel sind), Farbfamilie (Schwarz, Weiß, Farbe) und Endprozess (Spritzguss, Blasformen, Folie, Spinnen). Bei der Prozessgestaltung entscheiden Funktion und Träger fast alles; Der Endprozess entscheidet über das Auflackverhältnis und die Dispergierqualität, die Sie erreichen müssen.
| Type | Trägerstoffe und typische Feststoffe | Funktion | Typische Anwendungen | Was Käufer prüfen |
|---|---|---|---|---|
| Weiß | PE- oder PP-Träger, 50–70 % TiO2 | Trübung und Aufhellung | Folien, Beutel, Rohre, Platten, Spritzgussteile | Deckvermögen, blauer Unterton, TiO2-Agglomerate |
| Schwarz | PE-Träger, 25–45 % Ruß | Farbe plus UV-Schutz | Bewässerungsrohr, Geokunststoffe, Kabelmantel | Rußstruktur, Filterdruckwert |
| Farbe | Auf das Harz abgestimmter Träger, 20–50 % Pigment | Marken- und Produktfarbe | Verpackungen, Konsumgüter, Automobilverkleidung | Farbe difference tolerance, pigment heat stability |
| Zusatzstoff | 5–20 % Wirkstoff in einem kompatiblen Träger | UV-beständig, antioxidativ, rutschfest, blockfest, flammhemmend, antistatisch | Folien, Fasern, Kabel, technische Teile | Aktiver Inhalt, Trägerkompatibilität, Migration |
| Füller | 70–85 % CaCO3 oder Talk | Kostenreduzierung, Steifigkeit, Dimensionsstabilität | Bleche, Profile, Rohre, Formteile | Top-Cut-Partikelgröße, Feuchtigkeit, Schüttdichte |
Anwendungen bestimmen die Spezifikation, nicht umgekehrt
Anwendungsanforderungen werden direkt in Prozesseinstellungen umgesetzt. Bei fast jeder Anfrage dominieren drei Faktoren das Gespräch.
- Let-Down-Verhältnis. Dünne Folien können mit 1–2 % Masterbatch verarbeitet werden, dicke Folien mit 4–6 %. Ein niedriges Verhältnis erfordert ein feineres, besser dispergiertes Konzentrat; Ein hohes Verhältnis gibt der Schnecke mehr Material zum Arbeiten, erhöht aber das Drehmoment und die Vorschubstabilität.
- Dispersion versus Filtration. Da Film und Faser nahezu keine Agglomerate vertragen, ist der Filterdruckwert des Konzentrats wichtiger als dessen Farbstärke. Formteile und Profile sind weitaus nachsichtiger.
- Thermische und regulatorische Hülle. Qualitäten für den Lebensmittelkontakt, Hitzestabilität der Pigmente und Schmelzpunkt des Trägers schränken die Auswahl ein, bevor über die Ausrüstung gesprochen wird.
Typische Kombinationen sehen wie folgt aus: Verpackungsfolie und -beutel verwenden Weiß- und Farbmasterbatches auf PE-Trägern zu 1–3 %; Rohr- und Bewässerungsleitungen verwenden schwarzes Konzentrat für den UV-Schutz sowie Füllstoff-Masterbatch für Steifigkeit und Kosten; Draht und Kabel basieren auf flammhemmenden und schwarzen Sorten mit starker Filterung; Autoinnenteile erfordern eine enge Farbtoleranz und Hitzealterung; Fasern und Vliesstoffe erfordern eine niedrige Gelzahl und einen auf die Spinntemperatur abgestimmten Träger; Technische Kunststoffe und elektrische Komponenten benötigen Träger für höhere Temperaturen wie PA, PBT oder PC/ABS-Blends.
Der Herstellungsprozess, Schritt für Schritt
Die Reihenfolge ist bei allen Herstellern bemerkenswert stabil. Was sich ändert, ist die Ausrüstung hinter jedem Schritt.
- Wiegen und dosieren. Pigment, Additiv, Träger und Wachs werden gravimetrisch gewogen, wobei die typische Dosierungsgenauigkeit für die Wirkstoffe bei etwa ±0,5 % liegt. Fehler können hier nicht nachträglich behoben werden.
- Vormischen. Ein Hochgeschwindigkeitsmischer benetzt das Pigment mit Wachs oder Dispergiermittel und bricht lose Agglomerate auf. Die Schüttdichte und die Feuchtigkeit des Pulvers werden erfasst, da sich beide auf die spätere Fütterung auswirken.
- Schmelzcompoundieren. Ein gleichläufig rotierender Doppelschneckenextruder plastifiziert die Mischung und wendet dann eine dispersive Mischung durch Knetblöcke und eine verteilende Mischung durch Förderelemente an. Durch die Vakuumentlüftung werden Feuchtigkeit und flüchtige Stoffe entfernt; Ein optionaler Schmelzefilter schützt nachgeschaltete Geräte.
- Pelletieren. Stranggranulierung mit Wasserbad, Wasserring-Hot-Face-Cutting oder Unterwassergranulierung, je nach Durchsatz und Schmelzestärke.
- Entwässerung und Trocknung. Ein Zentrifugaltrockner oder ein Luftmesser entfernt Oberflächenwasser, bevor die Pellets das Sieb erreichen.
- Sieben. Ein Vibrationssieb entfernt Feinteile und Überkorn, wodurch Pelletstaubprobleme normalerweise gelöst werden.
- Testen und Verpacken. Filterdruckwert, Farbunterschied, Feuchtigkeit, Aschegehalt und Pelletgeometrie werden vor dem Verpacken in 25-kg-Säcke oder Oktabins überprüft.
Drei Produktionswege existieren nebeneinander
- Kontinuierliche Doppelschnecken-Compoundierung ist der vorherrschende Weg für Farb-, Schwarz-, Weiß- und Additiv-Masterbatches: kurze Verweilzeit, starke dispersive Vermischung, schnelle Umstellung.
- Chargenkneter plus Einschnecke eignet sich für sehr hohe Füllstoffbeladungen und wärmeempfindliche Systeme, da es grobe Pulver gut benetzt, aber zwischen den Farben langsamer reinigt.
- Trockenmischung oder Pulverbeschichtung überspringt den Schmelzschritt vollständig; Die Dispergierung hängt dann vom kundeneigenen Extruder ab, ein Risiko, das bei der Auswahl offen angesprochen werden sollte.
Abstimmung der Ausrüstung auf die Rezeptur
Das spezifische Drehmoment ist die erste Zahl, die es wert ist, überprüft zu werden. Eine Maschine der 9-Nm/cm³-Klasse erledigt problemlos Standardfarb- und Additivarbeiten. Eine 14-Nm/cm³-Schnecke, wie sie KUNWEI für den Compoundierbetrieb herstellt, bietet mehr freies Volumen pro Umdrehung, so dass derselbe Zylinder ein höheres Füllverhältnis von Pulver mit geringer Schüttdichte transportieren kann, bevor er die Drehmomentobergrenze erreicht. Dadurch kann der Füllstoff-Masterbatch bei einer Beladung von 80 % mit kommerziellen Raten und nicht mit Laborraten betrieben werden.
Die Schraubenkonfiguration ist in der Regel wichtiger als der Gesamtwert des Drehmoments. Das disperse Mischen erfolgt in 45°- und 90°-Knetblöcken, die nach der Schmelzzone angeordnet sind; ein Umkehrelement bildet die für die Vakuumentlüftung erforderliche Schmelzdichtung; und eine seitliche Zuführung hinter der Schmelze ermöglicht den Eintritt von Füllstoffen und Verstärkungsmitteln als separater Strom, anstatt durch die Zufuhröffnung geschleppt zu werden. Bei Systemen mit hohem Füllstoffgehalt ist die nachgeschaltete Zugabe oft der Unterschied zwischen stabiler Leistung und konstantem Anstieg.
 KTS Hochleistungs-Doppelschneckenextruder-Serie Hochdrehmoment-Doppelschneckenextruderserie für technische Kunststoffe mit mehreren Modellgrößen und Drehmoment-/Geschwindigkeitsoptionen für Compoundier-Produktionslinien. Produkt anzeigen →
Die Stabilität des Materialflusses beginnt an der Zuführung, nicht am Fass. Die gewichtsreduzierte Dosierung hält das Wirkstoffverhältnis innerhalb eines Bruchteils eines Prozents, während konische und seitliche Zuführungen Pulver verarbeiten, die in einem herkömmlichen Trichter eine Brücke bilden oder verflüssigen. Die Überprüfung des Feeder-Bereichs anhand der tatsächlichen Schüttdichte Ihres Pigments ist eine fünfminütige Übung, die wochenlange Farbabweichungen verhindert.
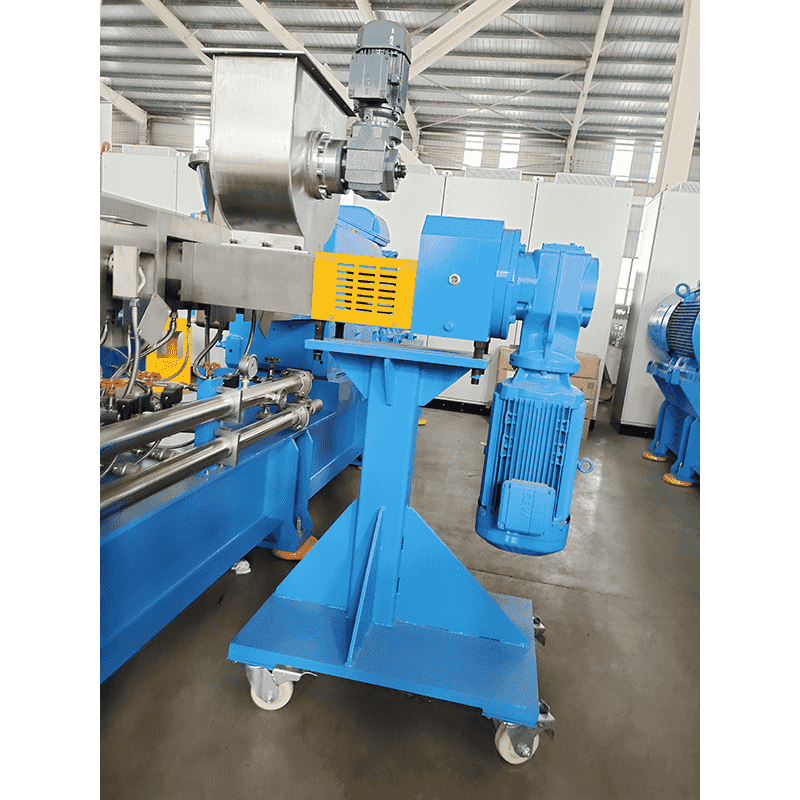 Seitenzuführung für Pulver- und Kurzfaserzuführung Zwangsbeschicktes Seitenextrudersystem für Pulver, Kurzfasern oder Vormischungen mit Unterdruck-Fasspumpe zur Verbesserung der Schüttdichte und der Zuführeffizienz. Produkt anzeigen →
Durch Pelletieren wird der Kreislauf geschlossen. Für kleine Mengen und hitzeempfindliche Farben bleibt die Stranggranulierung im Wasserbad die flexible Wahl; Wasserring-Heißflächenschneiden eignet sich für mittlere Leistungen und PVC-Verbindungen; Die Unterwassergranulierung ermöglicht einen hohen Durchsatz und hält die Staubemissionen gering. Wenn ein vorhandener Masterbatch-Doppelschneckenextrusions-Granulierlinie Bei einer Neubewertung ist der Granulator häufig der Flaschenhals und nicht der Extruder.
 Unterwasser-Granulieranlage zur staubreduzierten Granulierung Unterwasser-Heißschneidesystem, das Pellets in einem geschlossenen Wasserkreislauf kühlt und formt und dabei hilft, Staub zu kontrollieren und Kühlwasser wiederzuverwenden. Produkt anzeigen →
Qualitätskontrolle und die tatsächlich auftretenden Mängel
Die meisten Beschwerden an einer Masterbatch-Linie lassen sich auf eine von sechs Ursachen zurückführen. Die folgende Tabelle ist die Kurzfassung eines Gesprächs zur Fehlersuche, das sich vor der Installation lohnt.
| Symptom | Übliche Ursache | Überprüfen oder beheben |
|---|---|---|
| Flecken oder Gelpartikel im letzten Teil | Unzureichende Dispergierarbeit, Kaltzuführung, Pigmentagglomerate | Filterdruckwerttest, Knetblockposition, spezifischer Energieeintrag |
| Farbdrift von Charge zu Charge | Dosierungsungenauigkeit, Trägerkonflikt | Überprüfen Sie die gravimetrische Kalibrierung und messen Sie den Farbunterschied mit einem Spektralfotometer |
| Blasen oder Hohlräume im Pellet | Feuchtigkeit in den Füllstoffen, schwache Entlüftung | Trocknen Sie die Füllstoffe vor dem Vormischen, überprüfen Sie die Vakuumentlüftung und die Schmelzetemperatur |
| Überschüssige Feinstoffe und Staub | Falscher Düsenlochdurchmesser, schlechte Strangkühlung, verschlissene Messer | Wasserbadtemperatur, Schneidgeschwindigkeit, Klingeninspektion |
| Chip-Aufbau und Plate-Out | Zusatzstoff bloom, low-melting carrier | Träger neu formulieren, Matrizenoberflächen polieren, Additivbeladung überprüfen |
| Leistungsabfall bei hoher Füllmenge | Überflutung der Einzugszone, Drehmomentgrenze erreicht | Füllerzugabe zu einer Seitenzuführung verlegen, Schneckengeometrie überprüfen |
Die Farbqualität verdient eine gesonderte Anmerkung. Die präzise Dispergierung bei der Arbeit mit Farbmasterbatches ist eng damit verbunden mehrstufiges Fütterungsdesign : Zu früh hinzugefügtes Pigment wird übermäßig geschert, zu spät hinzugefügtes Pigment wird nie benetzt. Wenn die Schnecke nicht geändert werden kann, kann die Zuführreihenfolge normalerweise geändert werden.


