

 ENG
Wenn Sie eine PMMA-Plattenlinie, eine Profillinie oder eine Compoundierungslinie für Acrylpellets spezifizieren, ist die erste Entscheidung nicht der Schneckendurchmesser. Es ist die Hitzegeschichte. PMMA oder Polymethylmethacrylat wird oft als Acryl bezeichnet und verhält sich wie ein hochtransparenter technischer Thermoplast, bis es überhitzt, übermäßig geschert oder mit zu viel Feuchtigkeit versorgt wird. Dann kann es gelb werden, Gele bilden oder Blasen bilden, die die optische Qualität beeinträchtigen.
Stirb praktische Schlussfolgerung ist einfach: Eine Acryl-PMMA-Extrusionslinie sollte nach Drehmomentdichte, Schneckengeometrie, Vakuumentlüftung, Zuführgenauigkeit, Temperaturregelung und Pelletiermethode ausgewählt werden, nicht allein nach Motorleistung. Dieser Leitfaden erklärt, was PMMA ist, wo die Extrusion passt, welche Liniendetails wichtig sind und was vor dem Kauf überprüft werden muss.
Was Acryl-PMMA ist und warum es extrudiert wird
PMMA ist ein transparenter Thermoplast aus Methylmethacrylat. Es wird für seine optische Klarheit, Steifigkeit, Witterungsbeständigkeit im Freien und Oberflächenhärte geschätzt. Den veröffentlichten Polymerdatenblättern zufolge hat Allzweck-PMMA typischerweise eine Dichte von etwa 1,17 bis 1,20 g/cm3, eine Lichtdurchlässigkeit von etwa 92 % und eine Wärmeformbeständigkeitstemperatur, die je nach Sorte häufig im Bereich von 80 bis 100 °C liegt. Es ist nicht dasselbe wie Polycarbonat: PMMA ist klarer und kratzfester, aber spröder und weniger schlagfest.
Extrusion ist wichtig, da nicht jedes PMMA-Produkt gegossen wird. Gegossene PMMA-Platten werden hergestellt, indem Monomer zwischen Glasplatten gegossen wird. Extrudierte PMMA-Platten, -Profile, -Rohre und -Compounds werden durch Schmelzen und Formen von Polymerpellets hergestellt. Die Extrusion sorgt für schnellere Zyklen, eine genauere Dickenkontrolle und eine einfachere kontinuierliche Produktion. Für Compoundierer kann ein Doppelschneckenextruder PMMA auch mit Schlagzähmodifikatoren, UV-Stabilisatoren, Farbstoffen oder anderen Polymeren mischen.
PMMA-Sorten- und Verarbeitungsfenster
Acryl-PMMA ist kein einziges Rezept. Allzweckqualitäten konzentrieren sich auf Klarheit und Steifigkeit. Schlagzähmodifizierte Sorten tauschen etwas Klarheit gegen Zähigkeit ein. Hitzebeständige Sorten erhöhen den Erweichungspunkt, verengen aber das Verarbeitungsfenster. Extrusionstypen werden in der Regel als Pellets geliefert und können bereits Gleitmittel oder Stabilisatoren enthalten. Die folgende Tabelle fasst typische Käuferüberlegungen zusammen, keine festen Spezifikationen.
| Notentyp | Allgemeiner Gebrauch | Vorsicht vor der Extrusion |
|---|---|---|
| Allzweck-PMMA | Optische Folie, Display, Beleuchtung | Feuchtigkeitstrocknung und geringe Scherung sind entscheidend |
| Schlagzäh modifiziertes PMMA | Beschilderung, Profile, langlebige Teile | Eine niedrigere Schmelztemperatur trägt zur Erhaltung der Schlagfestigkeit bei |
| Hitzebeständiges PMMA | Automobilverkleidung, Linsen, Industrieabdeckungen | Schmaleres Fenster; Vermeiden Sie tote Stellen und Überhitzung |
| PMMA in Extrusionsqualität | Bleche, Rohre, Profile, Pelletierung | Eine gleichmäßige Zufuhr und Vakuumentlüftung verbessern die Klarheit |
Ein praktischer Ausgangspunkt für viele PMMA-Extrusionstypen ist das Trocknen bei 80 bis 100 °C für 2 bis 4 Stunden und die anschließende Verarbeitung bei Massetemperaturen etwa zwischen 200 und 250 °C. Diese Zahlen sind nicht universell. Eine hitzebeständige Sorte benötigt möglicherweise das obere Ende, während eine schlagzähmodifizierte Sorte möglicherweise das untere Ende bevorzugt. Der wichtige Punkt ist, dass PMMA Feuchtigkeit und übermäßige Scherwärme kaum verträgt.
Typische Werte aus öffentlichen Polymerdatenblättern; Qualität, Dicke und Messmethode beeinflussen die Ergebnisse.
 Extrusionslinie für technische Kunststoffe der Hochleistungsserie KTS Auf der Seite der KTS High Performance-Serie sind zehn Extrusionsmodelle für technische Kunststoffe mit Do/Di-, spezifischen Drehmoment-, Geschwindigkeits- und Leistungsdaten für kontrolliertes Schmelzen aufgeführt. Produkt anzeigen →
Doppelschneckenextrusion: Wo PMMA-Linien erfolgreich sind oder scheitern
Bei der Doppelschneckenextrusion wird PMMA üblicherweise auf eine von zwei Arten verarbeitet: direkte Extrusion von Platten oder Profilen oder Compoundierung und Pelletierung vor einem zweiten Formgebungsschritt. Beide Wege sind auf ein kontrolliertes Schmelzen angewiesen. PMMA hat eine hohe Schmelzviskosität und erzeugt daher schnell Scherwärme. Wenn die Schneckenkonfiguration zu aggressiv ist, kann sich das Polymer zersetzen, bevor der Bediener einen Temperaturalarm sieht.
Eine erfolgreiche PMMA-Linie umfasst typischerweise: einen gravimetrischen Dosierer für eine gleichmäßige Dosierung; ein Trocknungssystem vorgeschaltet; ein gleichläufig rotierender Doppelschneckenextruder mit einem Schneckenprofil mit mäßiger Scherung; Vakuumentlüftung für Feuchtigkeit und flüchtige Stoffe; eine Schmelzepumpe oder ein Siebwechsler, wenn es auf Druckstabilität ankommt; und ein auf das Zielprodukt abgestimmtes Granulier- oder Düsensystem. Beim Compoundieren ist das spezifische Drehmoment ein nützlicher Indikator. KUNWEI gibt an, Doppelschneckenextruder mit einem spezifischen Drehmoment von bis zu 14 Nm/cm3 für die Compoundierindustrie entwickelt zu haben. Eine höhere Drehmomentdichte kann eine höhere Leistung pro Schneckengröße ermöglichen, erfordert aber auch eine bessere Schneckenkühlung und Prozesskontrolle.
Nur schematisch. Das tatsächliche Linienlayout hängt von der Leistung, der Pelletform und der nachgeschalteten Formgebung ab.
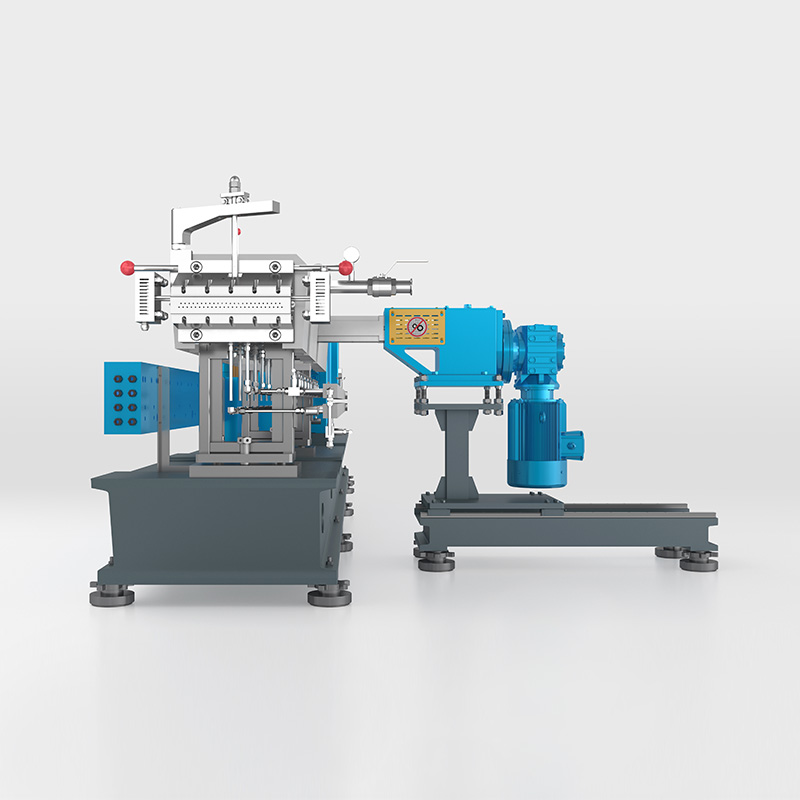 KTD-Hochvolumen-Doppelschneckenextruder-Produktionslinie Auf der Seite der KTD High Volume-Serie sind Modelle sowie Drehmoment-, Geschwindigkeits- und Leistungsdaten für das Compoundieren von gefüllten, reaktiven oder scherempfindlichen Materialien mit hohem Drehmoment aufgeführt. Produkt anzeigen →
Compoundierungs- und Pelletierungsoptionen für Acryl-PMMA
Bei der Compoundierung von PMMA wird eine gleichmäßige Dispersion ohne Zerstörung des Molekulargewichts angestrebt. Ein gleichläufiger Doppelschneckenextruder mit modularen Schneckenelementen ermöglicht dem Verarbeiter die Balance zwischen Fördern, Schmelzen, Mischen und Entlüften. Bei hohen Füllstoff- oder Additivbeladungen kann eine seitliche Zuführung mineralische Füllstoffe oder Verstärkungsmittel stromabwärts zugeben, nachdem das Polymer bereits geschmolzen ist. Das reduziert den Schneckenverschleiß und vermeidet Förderprobleme.
Pelletieren ist die nächste Entscheidung. Die Stranggranulierung bietet eine gute visuelle Kontrolle und funktioniert bei vielen PMMA-Compounds gut, erfordert jedoch eine sorgfältige Kühlung. Die Unterwassergranulierung erzeugt runde Pellets und kann eine höhere Leistung bewältigen, erfordert jedoch eine saubere Düsenfläche und einen stabilen Schmelzedruck. Für bestimmte Verbindungen ist das Wasserring-Heißflächenschneiden eine weitere Option. Eine gebrauchte oder bestehende Leitung kann manchmal eher aufgerüstet als ersetzt werden; zum Beispiel ein Technische Kunststoff-Granulierlinie kann bei einem Wechsel des Polymerportfolios mit neuen Schneckenelementen, Dosierern und Steuerungen nachgerüstet werden.
Käufer sollten einen Probelauf mit ihrer eigenen PMMA-Sorte anfordern. Bei dem Versuch sollten Leistung, Schmelztemperatur, Drehmoment, Vakuumniveau, Pelletform und Vergilbung gemessen werden. Wenn der Lieferant nicht nachweisen kann, wie die Anlage mit Feuchtigkeit und Scherwärme umgeht, ist das Angebot unvollständig.
 Unterwasser-Granuliersystem für nachgeschaltete Schneckenextruderlinien Beim Unterwasser-Gerüstgranulieren schmelzen die Schnittstücke im zirkulierenden Wasser zu Granulat, was zur Staubreduzierung beiträgt und die Wiederverwendung von Kühlwasser unterstützt. Produkt anzeigen →
Nachgelagerte Ausrüstung und Endbearbeitungsqualität
PMMA-Pellets und -Platten werden visuell beurteilt. Eine Linie, die akzeptable mechanische Eigenschaften bietet, aber sichtbare schwarze Flecken, Blasen oder Farbveränderungen aufweist, wird auf dem Markt immer noch scheitern. Nachgeschaltete Geräte verdienen daher ebenso viel Aufmerksamkeit wie der Extruder. Die Zuführgenauigkeit beeinflusst die Konsistenz der Formulierung. Die Vakuumentlüftung beeinflusst den Blasen- und Gelspiegel. Die Filtration wirkt sich auf Flecken aus. Schneiden und Abkühlen wirken sich auf die Form und den Staub der Pellets aus.
Bei der Extrusion von Platten und Profilen bestimmen die Düse, die Kalandrierung, die Kühlung und das Abzugssystem die Dickentoleranz und die Oberflächenbeschaffenheit. Beim Compoundieren bestimmen der Pelletierer, das Wassersystem und der Klassierer die Schüttdichte und das nachgeschaltete Zuführverhalten. Eine PMMA-Linie benötigt häufig einen Entstaubungs- oder Siebschritt, da Feinanteile zu Förderstößen und optischen Mängeln führen können. Der beste Beschaffungsansatz besteht darin, zunächst das Endprodukt zu definieren und dann rückwärts an die Schraubenkonstruktion und die nachgelagerte Ausrüstung zu arbeiten.
Wichtige Spezifikationen, Toleranzen und Beschaffungsrisiken
Die PMMA-Extrusion ist weniger nachgiebig als viele Standardpolymere, daher sollten Spezifikationen mit Toleranzen verfasst werden. Eine praktische Spezifikation könnte eine Temperaturstabilität der Schmelze innerhalb von plus/minus 3 °C, eine Vakuumentlüftung, die ein definiertes Vakuumniveau erreichen kann, eine Variation der Pelletlänge innerhalb eines angegebenen Bereichs und Schneckenelemente aus verschleißfestem Material erfordern, wenn Füllstoffe verwendet werden. Die genauen Zahlen hängen von der Sorte, der Leistung und dem Produkt ab.
Zu den üblichen Beschaffungsrisiken gehört es, nur die Motorleistung zu vergleichen und das spezifische Drehmoment zu ignorieren; Unterschätzen des Trocknens und Lüftens; Auswahl eines Pelletierers ohne Prüfung der Schmelze; und Akzeptieren eines Schraubendesigns, das von einem anderen Polymer kopiert wurde. Eine PMMA-Verbindung kann bei geringer Leistung gut aussehen, bei voller Leistung jedoch versagen. Aus diesem Grund sollte der Abnahmetest einen Dauerlauf mit Zielleistung und keine kurze Demonstration umfassen.
Überprüfen Sie auch den Servicezugriff. PMMA-Leitungen müssen bei Sortenwechseln häufig gereinigt werden. Zylinderauskleidungen, Schneckenelemente, Düsenplatten und Pelletierblätter sollten ohne übermäßige Ausfallzeiten zugänglich sein. Die Verfügbarkeit von Ersatzteilen ist wichtig, insbesondere für Vakuumdichtungen, Heizelemente und Schneidnaben. Eine gebrauchte oder generalüberholte Linie kann attraktiv sein, aber nur, wenn die Schneckengeometrie und die Steuerung für Acryl neu entwickelt werden. A Masterbatch-Doppelschneckenextrusions-Granulierlinie Ein Upgrade kann veranschaulichen, wie die Zuführ-, Misch- und Pelletierungsabschnitte angepasst werden, wenn sich das Material ändert.
FAQ: Acryl-PMMA-Extrusion und Ausrüstung
F1: Wofür wird Acryl-PMMA verwendet?
PMMA wird für Beschilderungen, Beleuchtungsabdeckungen, Displayfolien, Automobilverkleidungen, medizinische Geräte und optische Teile verwendet. Es wird auch zu Pellets für die Extrusion und den Spritzguss verarbeitet.
F2: Ist PMMA dasselbe wie Acryl?
Ja, im alltäglichen Gebrauch bedeutet Acryl meist PMMA. Streng genommen ist Acryl eine Familie von Polymeren, während PMMA der am häufigsten verwendete transparente Acrylkunststoff ist.
F3: Kann PMMA extrudiert werden?
Ja. Extrudierte PMMA-Platten, -Profile, -Rohre und -Pelletprodukte sind üblich. Der Schlüssel liegt in kontrollierter Trocknung, mäßiger Scherung und stabiler Schmelztemperatur.
F4: Was ist der Unterschied zwischen gegossenem und extrudiertem PMMA?
Gegossenes PMMA wird durch Gießen von Monomer in Formen oder zwischen Glasplatten hergestellt. Extrudiertes PMMA wird durch Schmelzen von Pellets hergestellt. Extrudierte Sorten bieten in der Regel eine genauere Dickenkontrolle und eine schnellere Produktion.
F5: Warum muss PMMA vor der Extrusion getrocknet werden?
PMMA nimmt Feuchtigkeit auf. Wenn es nicht getrocknet wird, verwandelt sich das Wasser im Fass in Dampf, was zu Blasen, silbernen Streifen und einer schlechten Oberflächenqualität führt. Die typische Trocknung erfolgt bei 80 bis 100 °C für 2 bis 4 Stunden.
F6: Welcher Doppelschneckenextruder eignet sich am besten für die PMMA-Compoundierung?
In der Regel wird ein gleichläufiger Doppelschneckenextruder mit ausreichender Drehmomentdichte, sanfter Schneckengeometrie, Vakuumbelüftung und präziser gravimetrischer Zuführung bevorzugt. Die genaue Konfiguration muss mit der jeweiligen PMMA-Sorte getestet werden.
Bei Acryl-PMMA-Projekten besteht der sicherste Weg darin, das optische oder mechanische Ziel zu definieren, die Harzqualität zu bestätigen, es ordnungsgemäß zu trocknen und die vorgeschlagene Schnecke und nachgeschaltete Ausrüstung unter realen Produktionsbedingungen zu testen. Eine Linie, die die Qualität der Schmelze schützt, übertrifft in der Regel eine kostengünstigere Linie, die nur auf dem Papier konkurrenzfähig aussieht.


