

 ENG
Kunststoff-Masterbatch ist der Grund dafür, dass ein einziges Harzgranulat genau die Farbe, den UV-Schutz, die Flammhemmung oder die antistatischen Eigenscha...
MEHR LESENPelletiersystem Hersteller
-
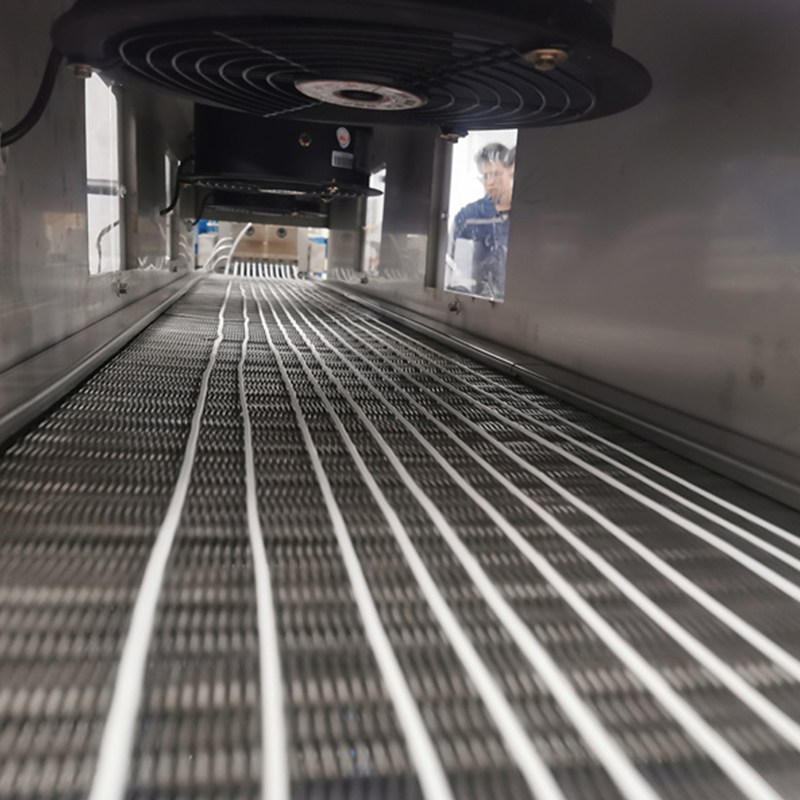
Beim Heißschneiden mit luftgekühlter Werkzeugoberfläche wird das Material in Partikel geschnitten, gelangt dan...
Mehr -
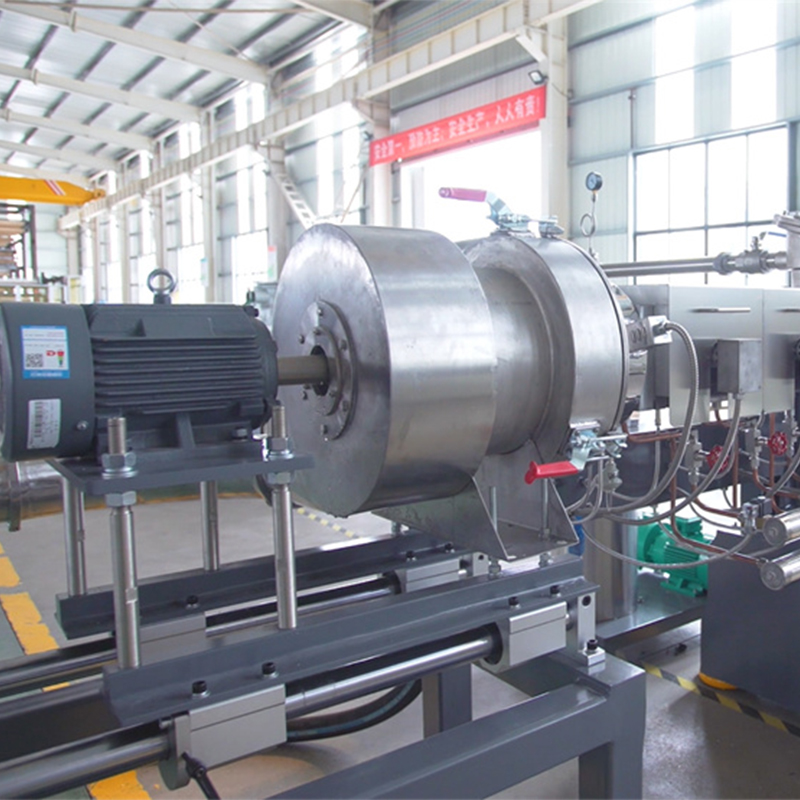
Das Heißschneiden der Wasserringdüsenoberfläche bedeutet, dass das Material in der Luft in Partikel geschni...
Mehr -
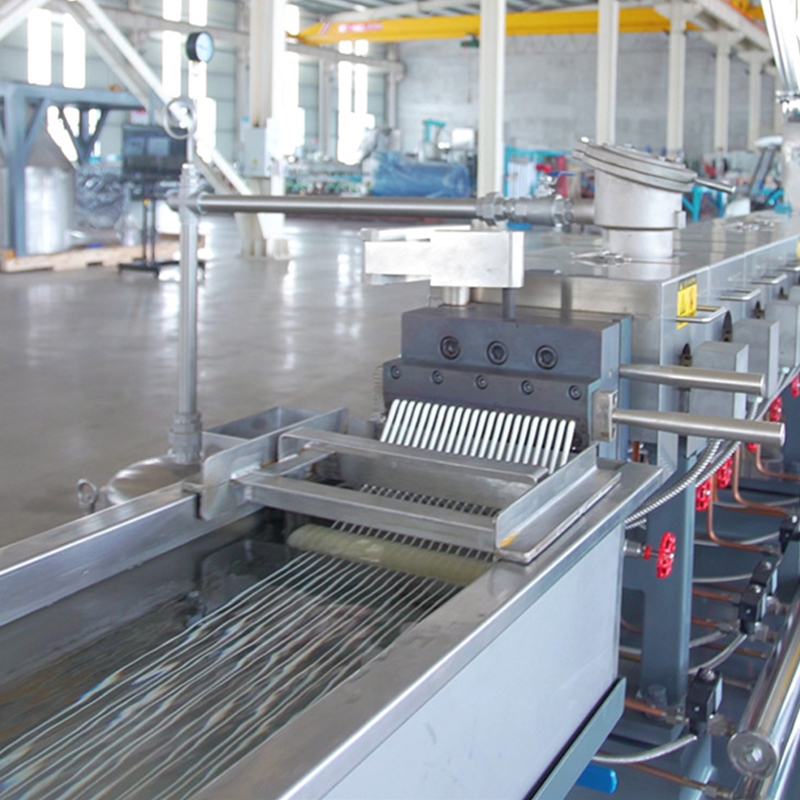
Das Strangpelletisieren ist eine gängige Schneidmethode, die für allgemeine Materialien geeignet ist, hauptsäc...
Mehr -
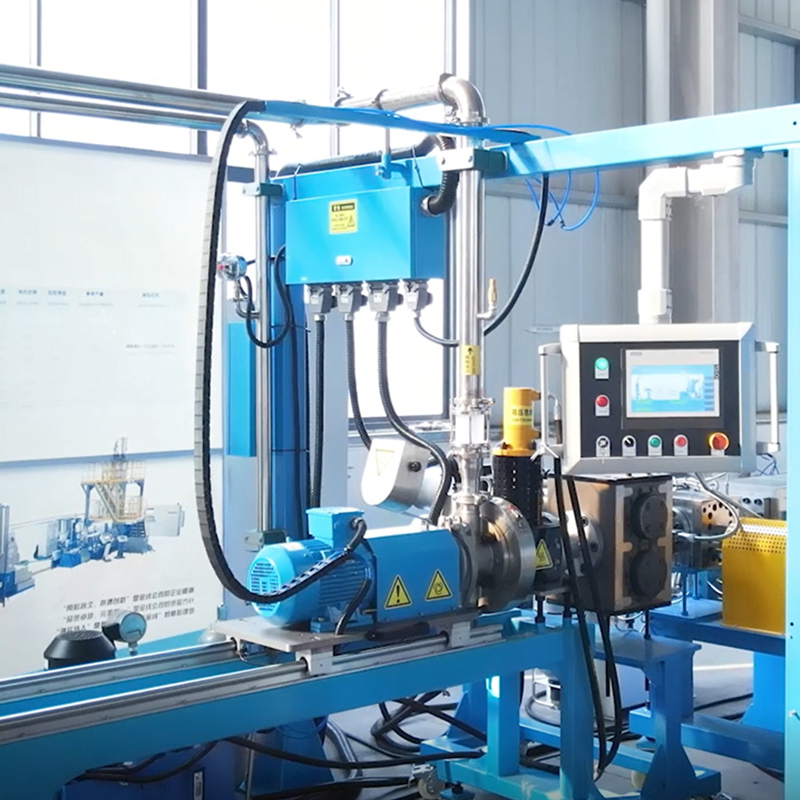
Heißschneiden unter Wasser bedeutet, dass das Material im Wasser in Partikel geschnitten wird und direkt dem W...
Mehr
Um
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd.
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd. Der Hauptsitz und die Produktionsbasis befinden sich in Dujiangyan, Chengdu, Sichuan. Das Unternehmen verfügt über Niederlassungen in Changzhou, Jiangsu, Dongguan, Guangdong und Yuyao, Zhejiang, die inländische Anwender von Chemie-, Pharma- und Mischungsmodifikationen perfekt abdecken und ein umfassendes Sortiment anbieten können Als Profi Pelletiersystem Hersteller Und Pelletiersystem Anbieter.Die Hauptprodukte sind Doppelschneckenextruder mit hohem Drehmoment. Das Unternehmen verfügt über umfangreiche Erfahrung in den drei Bereichen Medizin und Medizin, chemische Ausrüstung und Mischungsmodifikation. Das Unternehmen verfügt über eine komplette Linie zur Unterstützung der Mischmodifikation und bietet umfassende Liniendesigndienstleistungen für die Modifikationsindustrie.
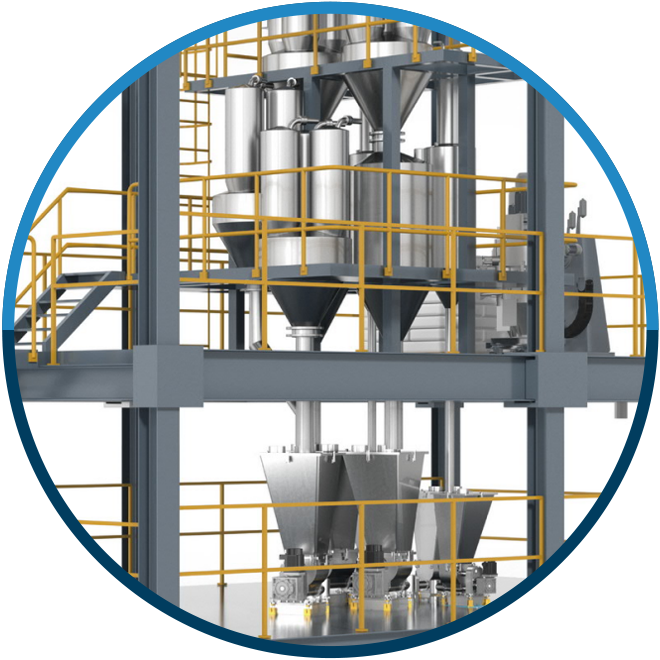
Schlüsselfertiges Projekt von Kunwei-Experten für die Herstellung von Extrudern bereitgestellt
Von der Beratung bei der Prozess- und Produktionsoptimierung über die Installation, Systemeinrichtung und Inbetriebnahme bis hin zur Überprüfung der spezifischen Produktqualität.
- Systemplanung
- Systemlogistik
- Grundentwurf von Gebäude und Infrastruktur
- Schnittstellenkoordination mit Dritten
- Projektentwicklung
- Schulung, Produktionsunterstützung und Service
Verschleiß- und korrosionsbeständige Lösungen
Wir bieten eine große Auswahl an Moc für Zylinder, Schneckenelemente und Wellen.
Mit unserem exklusiv entwickelten, extrem verschleiß- und korrosionsbeständigen Material konnte die Lebensdauer von Fässern im Vergleich zu HIP-Material für die Compoundierung von Polymeren mit Glas- und Kohlefasern, Keramik- und Metallmassen sowie anorganischen Füllstoffen um ein Vielfaches verlängert werden.
- Nitrierter Stahl
- Spezieller Edelstahl
- SAM26/WR13
- Hastelloy
- WC auf Nickelbasis
- WC auf Kobaltbasis
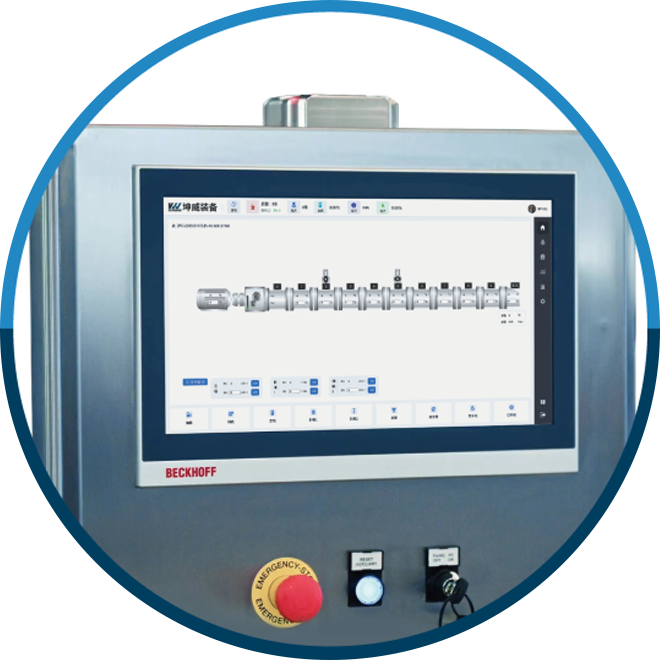
Intelligentes Steuerungssystem
Das einzigartige intelligente Steuerungssystem kann eine Vielzahl individueller Funktionen für Sie realisieren, Intelligenz und Datenerfassung realisieren und die Betriebseffizienz und Produktionsstabilität verbessern.
- Mega-Datenspeicherung und -analyse
- Kompatibel mit allen industriellen Busprotokollen
- Maschinell erlernter Algorithmus zur Vorhersage von Fehlfunktionen und zur Optimierung von Parametern
Nachricht
-
-
Wenn ein Steckergehäuse nach Monaten in einem feuchten Motorraum enge Toleranzen einhalten muss oder eine Umwälzpumpenkomponente jahrelang heißem Wasser stan...
MEHR LESEN -
Ein Mischer verwendete einmal ein Farbkonzentrat mit 55 % Ruß, das in Pelletform makellos aussah. In der Formmaschine erzeugten dieselben Pellets auf jedem d...
MEHR LESEN -
Ein Masterbatch-Hersteller verbrachte kürzlich eine ganze Woche damit, einen Stranggranulator für die Verarbeitung einer mit 65 Prozent Kalziumkarbonat gefül...
MEHR LESEN -
A Produktionslinie für Doppelschneckenextruder ist ein kontinuierliches Verarbeitungssystem, das auf zwei ineinandergreifenden, gleich- oder gegen...
MEHR LESEN -
Was für ein Technische Produktionslinie für die Pelletierung von Kunststoffen Tut Der wichtigste Faktor vor dem Kauf einer Produktionslinie ...
MEHR LESEN -
Was ist ein Masterbatch-Extrusionslinie Eine Masterbatch-Extrusionslinie ist ein Produktionssystem, das Kunststoffharz zusammen mit Pigmenten,...
MEHR LESEN -
Kurze Antwort: Was bei der Auswahl einer Produktionslinie für die biologisch abbaubare Kunststoffmodifikation am wichtigsten ist Das Richtige ...
MEHR LESEN -
Die direkte Eintwort, bevor Sie weiterlesen A Produktionslinie mit großer Kapazität und hoher Füllstoffgranulierung wi...
MEHR LESEN
Investieren Sie in unsere kostengünstigen Doppelschneckenextruder, um Ihre Kapitalrendite zu steigern.
Kontaktieren Sie uns
Kunwei-Ausrüstung
Handwerkskunst in die Zukunft bringen.

Nr. 11, Zijin Road, Wirtschaftsentwicklungszone Dujiangyan, Stadt Chengdu, Sichuan, China
Maschine
Den Kontakt halten
-

-

+86-28-87228839
