

 ENG
Wenn Sie eine Schicht lang an einer manuellen Zuführstation stehen, wiederholt sich das Muster: Der Bediener schöpft Zusatzstoff aus einem Beutel, die Waage schießt über das Ziel hinaus, etwas wird zurückgeschöpft, und der Rekord zeigt immer noch 25,0 kg an. Über acht Zutaten und drei Schichten hinweg werden diese kleinen Korrekturen in jeder Charge zu messbaren Abweichungen. Das automatisierte Wiegen und Dosieren von Zutaten ersetzt diesen vom Menschen abhängigen Regelkreis durch Wägezellen, Schneckendosierer und eine programmierbare Steuerung, die jede Komponente an ein wiederholbares Ziel fixiert. In diesem Artikel wird erläutert, wie das Wiegen und Dosieren auf einer Doppelschnecken-Compoundierlinie automatisiert werden kann: die Wiegeprinzipien, die Gerätearchitektur, die Auswahlkriterien und die Implementierungsschritte, die kostspielige Fehler vermeiden.
Warum das Wiegen und Dosieren in einer Compoundierlinie automatisieren?
Der Business Case beginnt mit der Wiederholbarkeit. Ein Gewichtsverlustdosierer misst seinen eigenen Gewichtsverlust über die Zeit und korrigiert die Schneckengeschwindigkeit in Echtzeit, sodass eine Änderung der Schüttdichte die abgegebene Masse nicht mehr verändert. Das manuelle Wiegen hängt stattdessen von der Technik des Bedieners, der Einschwingzeit der Waage und der Schöpfmethode ab – alles Quellen für zufällige Fehler.
Welche Automatisierung tatsächlich verändert
- Genauigkeit, die über die Zeit Bestand hat: Die gravimetrische Dosierung hält die Abweichung normalerweise innerhalb von ±0,25–0,5 % des Sollwerts, während die manuelle Chargenwägung üblicherweise um ±2–3 % schwankt.
- Digitale Rezeptverwaltung: Sollgewichte, Toleranzen und Futterfolgen sind in der Steuerung hinterlegt; Jede Charge wird zur Rückverfolgbarkeit und Qualitätsprüfung protokolliert.
- Saubererer und sichererer Betrieb: Die Bediener arbeiten fern von Staub und ständigem Heben. Der geschlossene Transfer reduziert Verschütten, Kontamination und Materialverlust.
- Schnellere Umstellung: Beim Wechseln von Rezepten handelt es sich um eine Parameteränderung am HMI und nicht um eine erneute Messung mit Notizen und Rätselraten.
Für Masterbatch, technische Kunststoffe, High-Fill-Systeme und biologisch abbaubare Modifikationen gilt das gleiche Prinzip: Nur das, was gemessen wird, kann konstant gehalten werden.
Volumetrisch oder gravimetrisch: Entscheiden Sie sich zuerst für das Wägeprinzip
Die erste Entscheidung ist nicht welches Beschickermodell, sondern welches Wiegeprinzip. Ein volumetrischer Dosierer dosiert nach Volumen: Die Schneckengeschwindigkeit bestimmt den Ausstoß. Wenn sich also die Schüttdichte ändert – durch Feuchtigkeit, Entmischung oder Nachfüllung –, ändert sich auch die zugeführte Masse. Ein gravimetrischer Dosierer dosiert nach Masse: Wägezellen messen kontinuierlich das Gewicht und die Steuerung passt die Geschwindigkeit an, um den Massenfluss konstant zu halten. Für kritische oder teure Inhaltsstoffe und für die meisten kontinuierlichen Extrusionsprozesse ist die gravimetrische Gewichtsverlustkontrolle die Referenztechnologie. Sie können mehr darüber lesen das Kontrollprinzip hinter der Diät zur Gewichtsreduktion in unserer ausführlichen Erklärung.
Gewichtszunahme ist die Chargenform derselben Idee: Material wird in einen Behälter gefüllt, bis die Waage das Ziel erreicht, und dann abgelassen. Es eignet sich für Chargenmischungen, kleinere Zusatzstoffe und Vormischungsrezepte, die ein festes Gewicht pro Zyklus benötigen. Die praktische Regel: Kontinuierliche Extrusion und kritische Dosierung sollten den Gewichtsverlust nutzen; Einzelne Chargenrezepte können eine Gewichtszunahme nutzen. Unkritische Materialien mit stabiler Schüttdichte können volumetrisch zu geringeren Kosten dosiert werden.
| Feeder-Typ | Wiegeprinzip | Typische Genauigkeit | Bestens geeignet für | Achten Sie auf |
|---|---|---|---|---|
| Differenzialdosierer | Gravimetrisch, kontinuierlich | ±0,25–0,5 % des Sollwerts | Pulver, Pellets und niedrig dosierte Additive auf Extrusionslinien | Der Nachfüllzyklus stört die Messung kurzzeitig |
| Automatische Gewichtszuführung | Gravimetrisch, Batch (Gewichtszunahme) | ±0,5–1 % des Ziels | Diskrete Chargenrezepte, kleinere Zutaten | Zykluszeit pro Charge |
| Volumetrischer Schneckenförderer | Volumetrisch | ±1–2 % des Sollwerts | Stabile Schüttdichte, grobkörnige Pellets | Dichtedrift ändert die gelieferte Masse |
| Konischer (konischer) Feeder | Volumetrisch, can be gravimetric | Hängt von der Konfiguration ab | Niedrig dosierte Additive und hochfüllerische Systeme | Die Kegelgeometrie muss zum Pulverfluss passen |
Vergleich der beiden Steuerungsansätze auf einen Blick
Das folgende Radardiagramm vergleicht volumetrische und gravimetrische Dosierung anhand der fünf Kriterien, die in einer Compoundierlinie am wichtigsten sind. Die gravimetrische Steuerung verbessert die Genauigkeit und die Eignung des kontinuierlichen Prozesses auf Kosten höherer Anfangsinvestitionen. Die volumetrische Regelung bleibt attraktiv, wenn die Toleranzen gelockert werden.
Wie echte Genauigkeit im Vergleich ist
Genauigkeitsangaben beziehen sich auf die maximale Abweichung vom Sollwert unter stabilen Bedingungen. Die Lücke zwischen manueller Praxis und gravimetrischer Kontrolle ist der Grund für den Nutzen der Automatisierung.
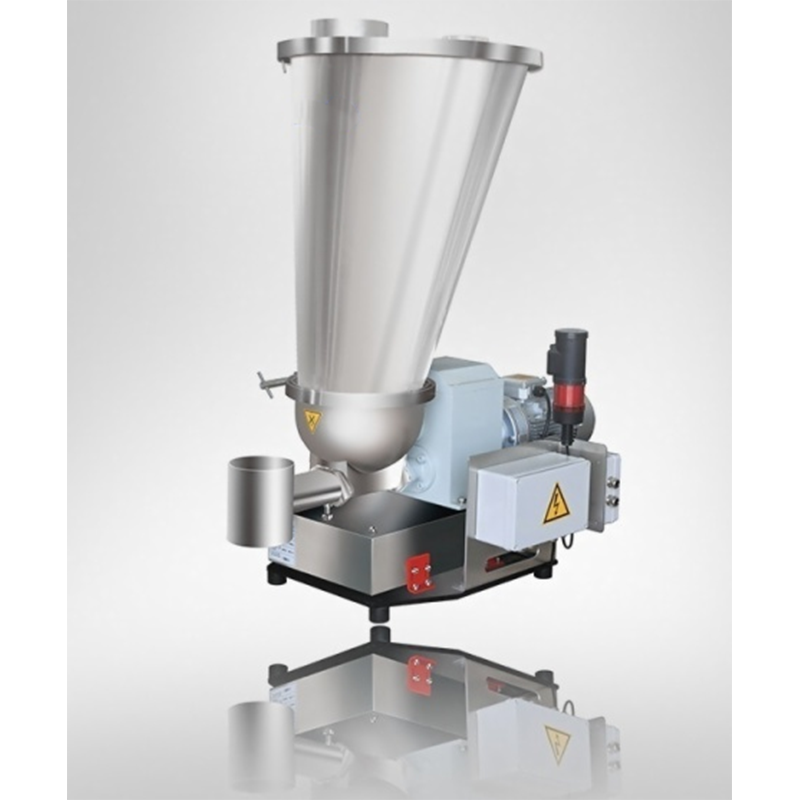 Gravimetrischer Differenzialdosierer mit integrierter Steuerung Diese Lösung kombiniert Lagerung, Wiegen, Fördern und Dosierung im geschlossenen Kreislauf für kontinuierliche Compoundierlinien. Es eignet sich für Bediener, die eine präzise gravimetrische Steuerung und Automatisierung suchen, um Abweichungen vom Sollwert zu reduzieren. Produkt anzeigen →
Anatomie eines automatisierten Dosiersystems für eine Extrusionslinie
Eine automatisierte Dosierstation ist eine Kette von vier Funktionen: Lagern und Entladen, Wiegen, Fördern in den Prozess und Steuern. Das folgende Schema zeigt eine typische Konfiguration einer Doppelschnecken-Compoundierlinie – eine Differenzialdosiervorrichtung mit Trichter und Wägezellen, die das Fass beschickt, eine seitliche Zuführvorrichtung für hochgefülltes Pulver und einen zentralen Steuerschrank, der die Rezepturen und die Dosierung im geschlossenen Kreislauf steuert.
Das Material verlässt den Trichter und gelangt durch die Zufuhrschnecke; Das Wägezellenmodul meldet den Gewichtsverlust an die Steuerung. Die Steuerung passt die Schneckengeschwindigkeit kontinuierlich an. und jedes Dosierungsereignis wird anhand der Chargennummer aufgezeichnet. Die gleiche Architektur lässt sich von einem einzelnen Feeder bis hin zu einer kompletten Compoundierlinie mit zehn oder mehr Zutaten skalieren.
Die Auswirkung auf die Prozessstabilität zeigt sich schnell in den Chargendaten. Im folgenden illustrativen Trend wandert eine manuelle Station, wenn sich Bediener und Materialeigenschaften ändern, während die automatisierte Linie ein schmales Band um das Zielgewicht hält.
Bei diskontinuierlichen Vormischungs- oder Wiege- und Entleerungsvorgängen führt ein automatischer Gewichtsdosierer die Gewichtszunahme-Dosierung in einen Aufnahmebehälter durch. Da das Zielgewicht über das HMI eingegeben wird, dauern Rezeptänderungen nur wenige Sekunden und das System markiert automatisch jede Dosis, die außerhalb der Toleranz liegt.
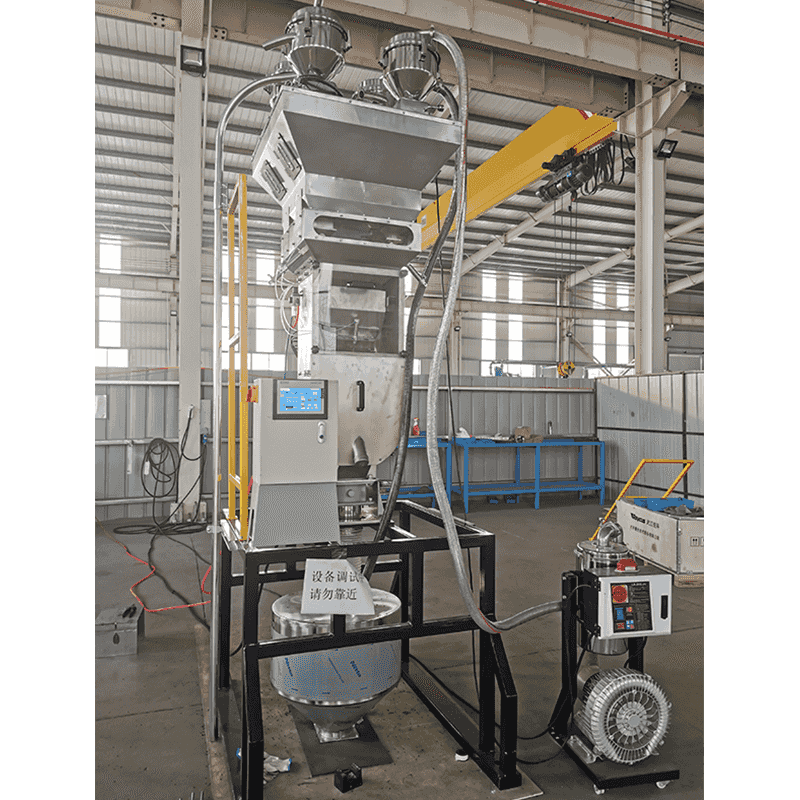 Automatisches Dosier- und Mischsystem zur Gewichtszunahme Dieses System ist für Chargen-Vormischungen oder Wiege- und Entleerungsvorgänge konzipiert und misst automatisch jede Zutat in den Mischer. Es vereinfacht Rezeptänderungen über HMI und meldet Dosierungen außerhalb der Toleranz, um eine gleichbleibende Produktqualität zu gewährleisten. Produkt anzeigen →
Auswahlkriterien und häufige Beschaffungsfehler
Die Auswahl des Futterspenders wird durch das Pulver und nicht durch die Broschüre bestimmt. Eine Checkliste, die das Materialverhalten und die Prozessschnittstelle abdeckt, verhindert die meisten fehlgeschlagenen Installationen.
- Materialeigenschaften: Schüttdichte und ihre Variabilität, Partikelgröße, Fließfähigkeit, Feuchtigkeit und Temperaturgrenzen.
- Genauigkeit requirement: Definieren Sie die Toleranz anhand der Produktspezifikation und geben Sie die Genauigkeit des Feeders in denselben Einheiten an.
- Vorschubbereich: die minimale stabile Vorschubgeschwindigkeit ist in der Regel wichtiger als die maximale; Ein Turndown von 10:1 ist ein häufiges Ziel.
- Nachfüllstrategie: Vakuum, Schnecke oder manuelles Nachfüllen müssen so ausgelegt sein, dass die Nachfüllzeit im Verhältnis zum Arbeitsvolumen des Trichters kurz ist.
- Reinigung und Umstellung: Bei häufigen Farb- oder Materialwechseln bestimmen Demontagezeit und Kontaktflächen die nutzbare Kapazität.
- Steuerschnittstelle: Der Feeder sollte ohne benutzerdefinierte Protokollarbeit Sollwerte, Ist-Rate, Nachfüllstatus und Alarme mit der Extruder-SPS austauschen.
Wo Installationen schiefgehen: Die häufigsten Fehler sind die Wahl der volumetrischen Steuerung für ein Material mit schwankender Dichte, die Montage von Wägezellen dort, wo die Vibrationen des Extruders in das Wägemodul eintreten, und das Ignorieren der Nachfülldynamik – ein Dosierer ist nur so genau wie sein Nachfüllzyklus.
Die Nachrüstung einer bestehenden Linie ist in der Regel machbar: Dosierer, Wägezellen und ein Schaltschrank können ohne Austausch des Extruders hinzugefügt werden. Unser Retrofit- und Upgrade-Projekte decken solche Fälle systematisch ab, von technischen Kunststoffen bis hin zu High-Fill-Masterbatch-Linien.
Bei Mischungen mit 40–80 % Füllstoff – Kalziumkarbonat, Talkum, Flammschutzmittel oder Ruß – wird die stromabwärtige Seitenzuführung gegenüber der Haupttrichterzugabe bevorzugt. Bei einem Seiteneinzug wird eine konische Schnecke verwendet, häufig mit Unterdruckunterstützung, um Pulver mit geringer Schüttdichte in das teilweise geschmolzene Polymer zu drücken, wodurch die Dispersion verbessert und der Verschleiß an den vorgelagerten Schneckenabschnitten verringert wird.
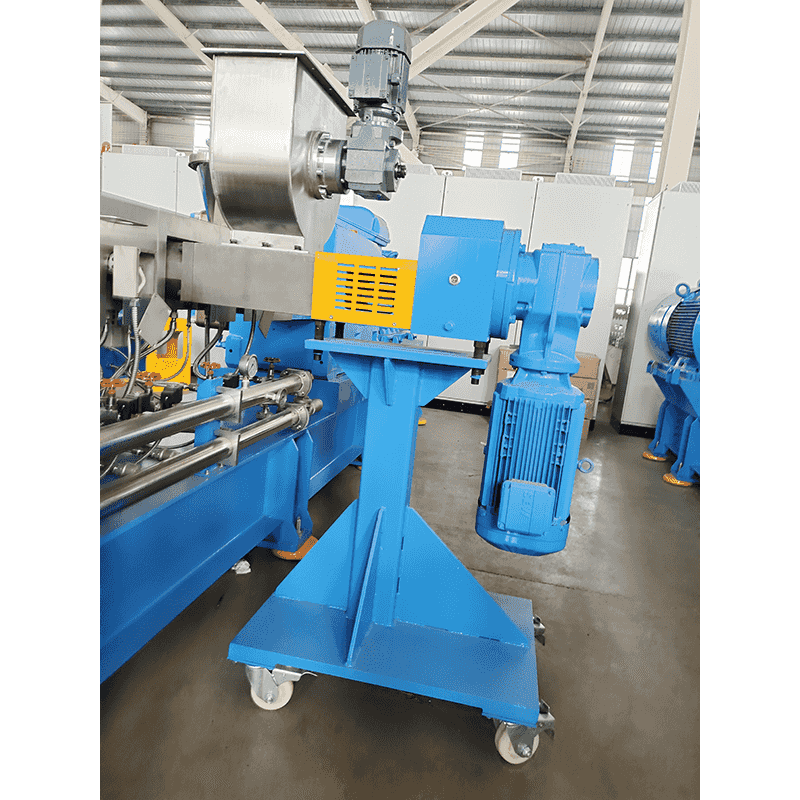 Seitenzuführung für High-Fill- und Pulververarbeitung Ein Seitenförderer mit Zwangszuführung, der Pulver, Kurzfasern oder Vormischungsmaterialien verarbeitet. Mithilfe von Unterdruckpumpen kann die Schüttdichte erhöht und so die Effizienz bei der stromabwärtigen Zuführung hochgefüllter Compounds in Doppelschneckenlinien verbessert werden. Produkt anzeigen →
Ein praktischer Umsetzungspfad
Die Automatisierung muss kein einmaliger Umbau sein. Ein abgestufter Pfad verringert das Risiko und ermöglicht es den Bedienern, Vertrauen in die neuen Steuerungen aufzubauen.
- Charakterisieren Sie jedes Material. Messen Sie die Schüttdichte und deren Variation, Partikelgröße, Fließfähigkeit, Feuchtigkeit und Temperaturgrenzen. Das Verhalten des Pulvers entscheidet über den Typ des Dosierers, die Schneckengeometrie und das Trichterdesign.
- Definieren Sie das Genauigkeitsziel für jede Zutat. Leiten Sie es aus der Produktspezifikation ab, nicht aus dem Anbietermarketing. Ein Masterbatch-Farbsystem erfordert eine engere Toleranz als ein kostengünstiger Füllstoff.
- Wählen Sie das Wägeprinzip und die Zuführung pro Komponente aus. Gewichtsabnahme für kontinuierliche kritische Dosierung, Gewichtszunahme für Chargenzugabe, Seitenzuführung für nachgeschalteten Füller.
- Integration der Plansteuerung. Ordnen Sie SPS-Eingänge und -Ausgänge, Rezeptspeicherung, Alarm- und Verriegelungslogik mit der Extrudergeschwindigkeit sowie Datenprotokollierung für Chargenberichte zu.
- Installieren, kalibrieren und validieren. Führen Sie eine statische Gewichtsprüfung und anschließend einen dynamischen Test mit minimaler und maximaler Vorschubgeschwindigkeit durch. Ein richtig eingestelltes Gewichtsverlustsystem sollte seine Nenngenauigkeit über einen Turndown von 10:1 beibehalten.
- Optimieren Sie das Nachfüll- und Startverhalten. Füllstand, Dämpfung und Geschwindigkeitsrückgewinnung entscheiden darüber, ob die Genauigkeit in der Produktion erreicht wird – nicht nur bei der Abnahmeprüfung.
Die Validierung bringt normalerweise zwei Überraschungen zutage: die tatsächliche Schüttdichteschwankung des eingehenden Materials und die erforderliche mechanische Steifigkeit rund um das Wägemodul. Wenn Sie zu Beginn Zeit für beides einplanen, vermeiden Sie die häufigsten Verzögerungen bei der Inbetriebnahme.
Häufig gestellte Fragen
Ein Differenzialdosierer sitzt auf Wägezellen und misst kontinuierlich das Gewicht des Trichters und des Materials. Die Steuerung vergleicht den gemessenen Gewichtsverlust über die Zeit mit der Soll-Zufuhrrate und passt die Schneckengeschwindigkeit in Echtzeit an, was selbst bei Änderungen der Schüttdichte eine gravimetrische Genauigkeit liefert.
Volumetrisch dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Bei der gewichtsreduzierten Fütterung liegt die typische Genauigkeit unter stabilen Bedingungen bei ±0,25–0,5 % des Sollwerts. Automatische Gewichtszunahmesysteme (Gain-in-Weight) halten normalerweise ±0,5–1 % des Ziels. Das manuelle Wiegen großer Mengen liegt üblicherweise im Bereich von ±2–3 %, abhängig von der Auflösung der Waage und der Technik des Bedieners.
Ja. Die meisten Doppelschneckenlinien können ohne Austausch des Extruders nachgerüstet werden. Das Projekt fügt typischerweise Dosierer, Wägezellen und einen Schaltschrank hinzu, ordnet die Steuerungslogik neu zu, führt eine HMI-Rezeptverwaltung ein und validiert die neue Dosiergenauigkeit, bevor die Serienproduktion beginnt.
Bei einer Füllstoffbeladung von 40–80 % führt die Zugabe des gesamten Pulvers in den Haupttrichter zu schlechter Verteilung und hohem Schneckenverschleiß. Eine seitliche Zuführung führt den Füllstoff stromabwärts in das teilweise geschmolzene Polymer ein, erhöht die Schüttdichte des Pulvers durch Unterdruckeinwirkung und verbessert die Benetzung und den Durchsatz.
Es beseitigt drei Fehlerquellen: Bedienertechnik, Verzögerungen beim Ablesen der Waage und Dichtedrift. Rezepte und Alarme sind reproduzierbar, jede Charge wird protokolliert und der Dosierer korrigiert sich kontinuierlich selbst – so erreichen die Pellets von Charge zu Charge das gleiche Ziel.


