

 ENG
Eine PP-Kartonlinie, die 1,5-mm-Platten mit 350 kg/h produziert, läuft morgens einwandfrei, nach einem Siebpaketwechsel weicht die Dicke dann um 0,2 mm ab. Der Bediener greift nach der Abzugssteuerung, aber die eigentliche Ursache liegt normalerweise darin, dass die Düsentemperatur an Stabilität verliert, wenn sich der Gegendruck des Extruders ändert. Bei der Extrusion von PP- und PE-Platten hängt die Qualität davon ab, dass die gesamte Linie – Extruder, Düse, Walzenstapel, Kühlband und Schneidegerät – als ein System arbeitet. Das Verständnis dieser Wechselwirkungen ermöglicht es einem Team, Fehler schnell zu finden und den Vorstand in der Toleranz zu halten.
Was ist eine Extrusionslinie für PP-PE-Platten?
Eine PP-PE-Plattenextrusionslinie ist ein kontinuierliches Produktionssystem, das Polypropylen- oder Polyethylenpellets schmilzt und sie zu flachen Platten oder Platten formt. Die typische fertige Dicke beträgt 0,3–30 mm und die Plattenbreite beträgt in der Regel 1.000–2.500 mm, abhängig von der Breite der Flachmatrize und der Polierwalze.
Der Prozess läuft in sechs Phasen ab, und jede Phase muss der nächsten zugeordnet werden, sonst treten Mängel auf.
- Füttern — Pellets und Zusatzstoffe werden in den Trichter dosiert; Gravimetrische Dosierer stabilisieren den Ausstoß, wenn sich die Rezeptur ändert.
- Schmelzen und Fördern — die Schnecke schmilzt das Polymer und baut einen stabilen Druck auf; Ein unzureichendes Drehmoment zeigt sich als Anstieg.
- Filtration und sterben — Ein Siebwechsler entfernt Gele und Verunreinigungen, und die flache Düse verteilt die Schmelze gleichmäßig über die gesamte Breite.
- Polieren — Ein Dreiwalzenstapel drückt die Schmelze auf die Zieldicke und steuert den Oberflächenglanz.
- Kühlung — Walzen oder Kühlbetten führen die Wärme allmählich ab, um Verformungen und Eigenspannungen zu vermeiden.
- Schleppen und Schneiden — der Abzieher hält die Spannung konstant; Eine Schere, Säge oder Wickler sorgt für die endgültige Länge.
Das folgende Schema zeigt eine typische Linie auf Einzelschneckenbasis. Für Formulierungen, die ein intensives Mischen erfordern – gefülltes PP, Farbmasterbatch oder Recyclinganteil – gleichläufige Doppelschneckenextruder werden wegen ihrer höheren dispersiven Mischkapazität oft als Schmelzeinheit bevorzugt.
Kernkomponenten, die über die Qualität des Boards entscheiden
Extruder, Düse und Glättwalzenstapel bilden das Qualitätsdreieck einer Kartonlinie. Wenn einer zu klein ist oder nicht passt, zeigt die Tafel dies sofort an. Die Tabelle listet die Hauptkomponenten und die typischen Fehler auf, die sie bei falscher Übereinstimmung verursachen.
| Komponente | Hauptfunktion | Typischer Fehler bei Nichtübereinstimmung |
|---|---|---|
| Extruder | Schmilzt Polymer und sorgt für eine gleichmäßige Schmelze | Leistungsanstieg, Temperaturschwankung der Schmelze |
| Bildschirmwechsler | Entfernt Gele und Verunreinigungen | Schwarze Flecken, Stanzlinien |
| Flache Matrize | Verteilt die Schmelze über die gesamte Breite | Dicke oder dünne Kanten, ungleichmäßige Stärke |
| Polieren stack | Legt Dicke und Oberflächenbeschaffenheit fest | Wellige Oberfläche, Glanzunterschiede |
| Kühlung section | Leitet Wärme ab, ohne Stress zu verursachen | Kräuselung, Verlust der Ebenheit |
| Abzug und Schneidgerät | Hält die Spannung aufrecht, schneidet auf Länge | Längenvariation, zerkratzte Oberfläche |
Das Schraubendrehmoment ist die am meisten unterkaufte Spezifikation bei Bordlinien. Eine Linie, die weiche Pellets mit 5 Nm/cm³ verarbeitet, kann zum Stillstand kommen, wenn dieselbe Schnecke auf 30 % recycelte Flocken oder Calciumcarbonat-Füllstoff trifft. Hersteller, die später Rezepturen ändern möchten, sollten von Anfang an eine Maschine mit höherem Drehmoment kaufen.
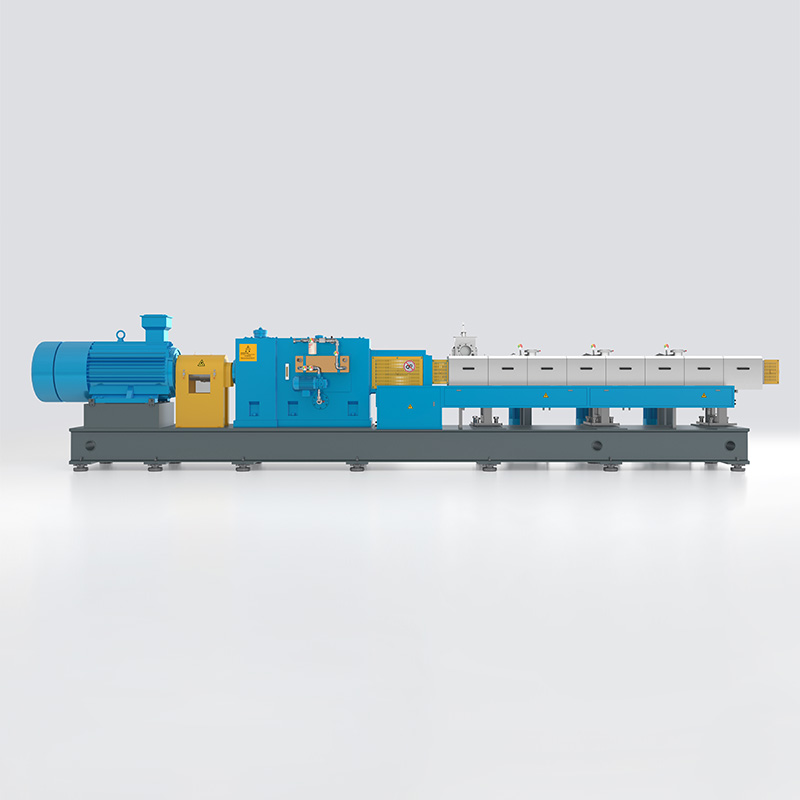 KTS Hochleistungs-Doppelschneckenextruder für modifizierte technische Kunststoffe Die KTS-Serie bietet ein spezifisches Drehmoment von 14 Nm/cm³ und ist somit für hochviskose und modifizierte technische Kunststoffe geeignet. Wenn Ihre Linie recycelte Flocken oder mineralische Füllstoffe verarbeiten kann, trägt diese Konstruktion mit höherem Drehmoment dazu bei, den Durchsatz aufrechtzuerhalten und ein Abwürgen zu vermeiden. Produkt anzeigen →
Prozesstemperaturen, die die Blechqualität bestimmen
PP und PE sind teilkristallin. Der Zylinder muss das Polymer deutlich über seinen Schmelzpunkt erhitzen, während die Temperaturen von Matrize und Walze die Oberflächenbeschaffenheit und die endgültige Kristallinität steuern. Richtige Zoneneinstellungen sind der schnellste Weg, Schrott zu schneiden.
| Zone | PP-Sollwert | HDPE-Sollwert |
|---|---|---|
| Futterzone | 50–80 °C | 50–70 °C |
| Fasszone 1 | 180–200 °C | 170–190 °C |
| Fasszonen 2–4 | 200–230 °C | 190–220 °C |
| Adapter und Schmelzpumpe | 210–230 °C | 200–220 °C |
| Flache Matrize | 200–230 °C | 190–220 °C |
| Rollenstapel | 60–100 °C | 60–90 °C |
Nachfolgend werden die Schmelztemperaturfenster der beiden Polymerfamilien verglichen.
Eine praktische Regel: Wenn die Plattenoberfläche matt oder rau wird, prüfen Sie zunächst die Stempeltemperatur. Ein Temperaturabfall von 20 °C an der Matrizenlippe kann denselben Defekt verursachen wie eine abgenutzte Walze. Führen Sie für jedes Produkt ein Temperaturprotokoll und vergleichen Sie es mit früheren guten Läufen.
Ausgaberaten und Leitungsdimensionierung
Die Leistung entscheidet darüber, wie viele Quadratmeter Karton die Linie pro Stunde produzieren kann, und ist die erste Zahl, die Käufer vergleichen. Die Tabelle zeigt typische Leistungsbereiche für PP-Platten in Extrusionsqualität auf Einschneckenlinien mit unterschiedlichen Schneckendurchmessern.
Bei der Dimensionierung handelt es sich um ein Gleichgewicht zwischen Schneckenleistung, Matrizenbreite und Rollenbreite. Ein 120-mm-Extruder mit 400–600 kg/h kann eine 1.200-mm-Düse mit 2-mm-Platte füllen; Der gleiche Durchsatz bei einer 2.500-mm-Düse führt zu dünneren Blechen, sofern die Schneckengeschwindigkeit und der Düsenspalt nicht angepasst werden. Bemessen Sie immer Ihre Zielproduktliste, nicht die maximale Schraubenleistung.
Für eine große Kapazität sorgt ein Extruder mit hohem Volumen und tieferen Schneckengängen dafür, dass der Ausstoß bei niedrigerer Schneckengeschwindigkeit hoch bleibt, was die Schmelzetemperatur und die Energiekosten pro Tonne senkt.
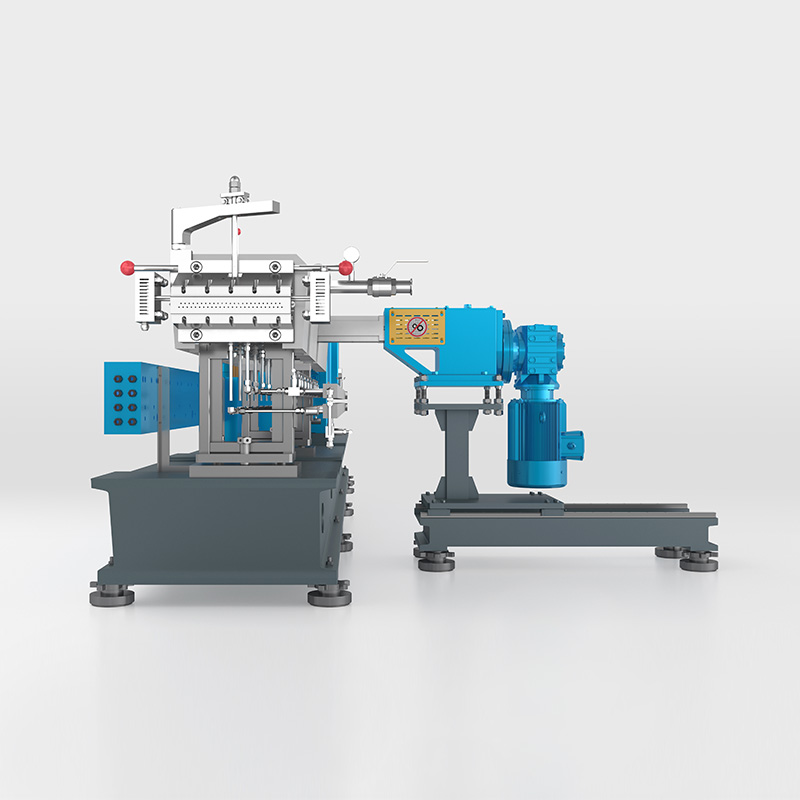 KTD-Hochvolumenextruder mit tiefen Schneckenflügeln für Anwendungen mit hoher Füllmenge Die KTD-Serie verfügt über ein spezifisches Drehmoment von 11 Nm/cm³ und eine hohe Schlitztiefe, ausgelegt für hochfüllende, reaktive und wärmeempfindliche Materialien. Es eignet sich für Linien mit großer Kapazität, bei denen eine niedrigere Schneckengeschwindigkeit und tiefere Gänge die Schmelzetemperatur und die Energiekosten senken können. Produkt anzeigen →
PP vs. PE: Wie Materialverhalten den Aufbau verändert
Die Auswahl von PP oder PE verändert die Maschineneinstellungen stärker, als die meisten Käufer erwarten. Das Radardiagramm fasst das Eigenschaftsgleichgewicht zusammen, das Board-Design- und Prozessentscheidungen beeinflusst.
Drei Unterschiede sind auf dem Boden am wichtigsten. HDPE schmilzt 10–20 °C niedriger als PP, sodass die Zylindertemperaturen niedriger sind. PE schrumpft beim Abkühlen stärker, daher müssen der Rollenstapel und der Kühlabschnitt die Ebenheit kontrollieren, anstatt die Folie einfach festzuziehen. PP ergibt eine steifere Platte; PE bietet eine bessere Schlagfestigkeit und chemische Beständigkeit bei niedrigen Temperaturen.
| Eigentum | PP | HDPE | Wirkung auf die Linie |
|---|---|---|---|
| Dichte (g/cm³) | 0,90–0,91 | 0,94–0,96 | Höheres Plattengewicht pro Quadratmeter bei PE |
| Schmelzbereich | 160–170 °C | 130–140 °C | Niedrigere Fass-Sollwerte für HDPE |
| Steifigkeit | Höher | Mäßig | PP ermöglicht eine Reduzierung der Stärke bei gleicher Steifigkeit |
| Schrumpfung beim Abkühlen | 1,0–2,5 % | 2,0–4,0 % | HDPE benötigt eine stärker kontrollierte Kühlung, um flach zu bleiben |
| Oberflächenglanz | Gut | Niedriger | Rollentemperatur für PP-Glanz höher einstellen |
Häufige Anwendungen von PP- und PE-Platten
Die Märkte für PP- und PE-Platten überschneiden sich, aber jedes Material ist in unterschiedlichen Kategorien führend. Das passende Material für die Anwendung ist meist die erste Frage, die Kunden stellen.
- Tiefziehverpackungen: PP-Folie für Tabletts, Lebensmittelbehälter und Fertiggerichte; Für eine gleichmäßige Wandverteilung ist eine stabile Dicke erforderlich.
- Schreibwaren und Bürobedarf: transparenter PP-Karton für Ordner, Präsentationshüllen und Ordner; Hier kommt es auf hohen Glanz und geringe Trübung an.
- Konstruktion und Schalung: PE-Platte für Schutzfolien, Kabelabstandshalter und wiederverwendbare Schalungsplatten; Schlagfestigkeit und Feuchtigkeitsbeständigkeit sind entscheidend.
- Automobilinnenraum: PP-Platte für Kofferraumauskleidungen und Zierleisten; Langzeithitzebeständigkeit und Dimensionsstabilität sind entscheidend.
- Chemikalien- und Lebensmittelkontakt: PE-Schneidebretter und Tankauskleidungen; Wichtiger als Glanz ist die Beständigkeit gegenüber Chemikalien und Reinigungsmitteln.
Ein Hersteller, der zwischen Anwendungen wechselt, ändert die Linieneinstellungen, aber dieselbe Linie verarbeitet normalerweise den gesamten Bereich, wenn der Schnecken- und Walzenstapel dafür spezifiziert wurde.
So wählen Sie eine Extrusionslinie für PP-PE-Platten aus
Eine Board-Linie ist eine 10- bis 20-jährige Investition. Die folgenden fünf Prüfungen verhindern die häufigsten Fehler bei Neubauprojekten.
- Passen Sie das Drehmoment an die Roadmap der Formulierung an. Wenn zukünftige Produkte Füllstoffe, Recyclinganteile oder Flammschutzmittel enthalten könnten, entscheiden Sie sich jetzt für einen Extruder mit höherem Drehmoment. Ein späteres Nachrüsten von Drehmoment ist weitaus teurer.
- Passen Sie die Breite und Dicke der Matrize an Ihre tatsächliche Produktliste an. Eine breite Matrize ist für breites Karton effizient, für eine schmale Produktauflage an drei Tagen in der Woche jedoch verschwenderisch.
- Überprüfen Sie den Polierwalzenstapel. Rollendurchmesser, Chromoberfläche, unabhängige Spalteinstellung und Kühlkreisläufe definieren den maximalen Glanz und die maximale Ebenheit, die Sie verkaufen können.
- Abzug und Schneidwerk bei maximaler Liniengeschwindigkeit prüfen. Viele Linien sind durch nachgeschaltetes Ziehen und Schneiden eingeschränkt, lange bevor der Extruder seine Leistung erreicht.
- Bestätigen Sie die Supportstruktur des Lieferanten. Inbetriebnahme, Ersatzteile und Prozessschulung entscheiden darüber, wie schnell die Linie den Design-Output erreicht.
Das Schraubendrehmoment hat den stärksten Einfluss auf die Langzeitflexibilität. Dies Drehmoment- und Leistungsanalyse erklärt, warum das Stromnetz niemals unterdimensioniert werden sollte.
Wenn Sie bereits eine Linie betreiben und die Einschränkung eine Kapazitäts- oder Produktumstellung ist, a Sanierungsprojekt kann den Extruder und die nachgeschalteten Anlagen zu geringeren Kapitalkosten modernisieren.
Seien Sie schließlich realistisch, was die Automatisierung angeht. Eine Basislinie mit manuellem Siebwechsel ist günstiger in der Anschaffung und einfacher zu warten; Enge Toleranzen oder eine kleine Besatzung rechtfertigen eine automatische Messung. Bei Standardprodukten deckt eine kostengünstige Serie den Kernprozess ab und lässt Budget für die Automatisierung übrig, die am wichtigsten ist.
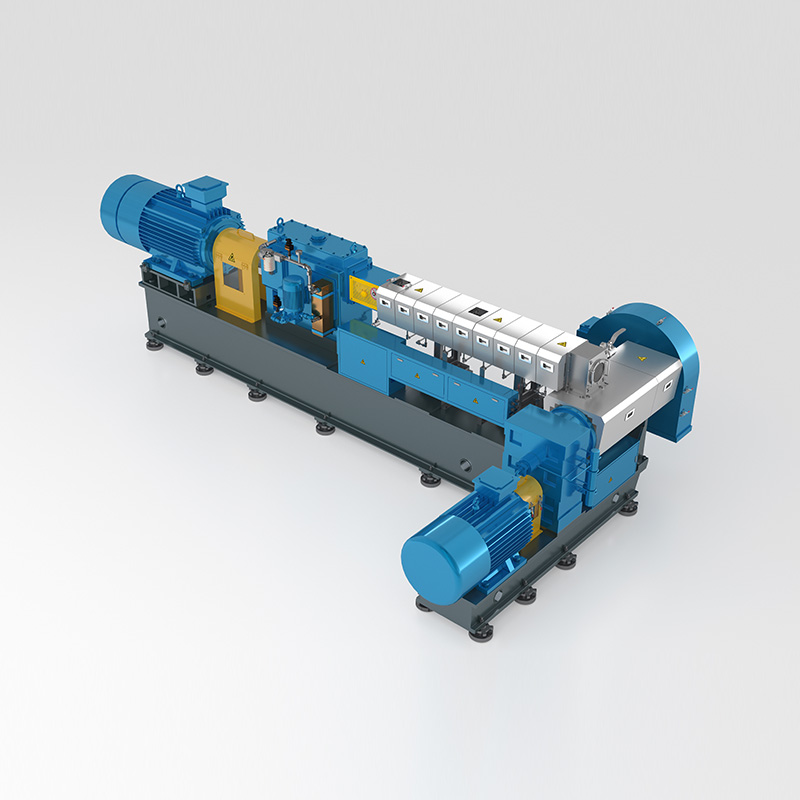 Kostengünstige ECO-Extruderserie für preisbewusste Compoundierer Die ECO-Serie bietet ein spezifisches Drehmoment von 9 Nm/cm³ und bietet damit eine wirtschaftliche Möglichkeit zur Herstellung modifizierter technischer Kunststoffe. Es entspricht den Anforderungen von Standardprodukten und ermöglicht es Ihnen, Ihr Budget für die Automatisierung oder andere Prozesskontrollen bereitzustellen, die am wichtigsten sind. Produkt anzeigen →
Häufig gestellte Fragen
Q1. Was ist der Unterschied zwischen PP- und PE-Plattenextrusion?
PP-Platten sind steifer, transparenter und halten höheren Temperaturen stand, während PE-Platten eine bessere Chemikalienbeständigkeit und Schlagzähigkeit bei niedrigen Temperaturen bieten. Die Hauptunterschiede sind die Trommeltemperatur, die Walzentemperatur und die Kühlsteuerung.
Q2. Welchen Dickenbereich kann eine PP-Platten-Extrusionslinie produzieren?
Eine typische Linie umfasst 0,3 mm bis 30 mm. Bei dünnen Blechen kommt es auf einen präzisen Walzenspalt und eine hohe Liniengeschwindigkeit an. Bei dicken Platten ist eine langsamere Geschwindigkeit und eine längere Kühlstrecke erforderlich, um Einfallstellen zu vermeiden.
Q3. Kann die gleiche Linie sowohl PP als auch PE verarbeiten?
Ja, die meisten Linien können zwischen PP und PE umschalten. Die Umstellung erfordert neue Temperatursollwerte, eine Anpassung der Walzentemperatur und in der Regel ein Spülmittel. Die Schnecke muss für beide Schmelzeviskositäten ausgelegt sein.
Q4. Wie viel kostet eine Extrusionslinie für PP-PE-Platten?
Die Kosten hängen von der Extrudergröße, der Düsenbreite, der nachgeschalteten Konfiguration und dem Automatisierungsgrad ab. Um eine realistische Zahl zu erhalten, senden Sie dem Lieferanten Ihre Zielprodukte, den Dickenbereich, die Breite und die Jahresproduktion.
F5. Warum hat die Platte wellige Kanten oder Dickenunterschiede?
Die häufigsten Ursachen sind eine instabile Schmelzetemperatur, eine verschlissene Schnecke oder Düsenlippe, ein falscher Walzenspalt und eine nicht übereinstimmende Abzugsgeschwindigkeit. Überprüfen Sie zunächst die Schwankung des Schmelzedrucks – diese deutet normalerweise auf den Extruder oder das Siebpaket hin.
F6. Kann ein Doppelschneckenextruder zur Herstellung von PP-Platten verwendet werden?
Ja, Doppelschneckenextruder werden verwendet, wenn die Plattenformulierung Pigmente, Füllstoffe oder recycelte Flocken enthält, die intensiv gemischt werden müssen. Sie ermöglichen auch die Inline-Compoundierung und die Herstellung von Karton direkt aus einer kundenspezifischen Rezeptur.


