

 ENG
Ein glasfaserverstärktes PA66-Teil, das bei einem Falltest reißt, wird normalerweise der Formzelle zugeschrieben. Wenn man es drei Wochen zurückverfolgt, wurde die Charge aus einer Verbindung geschnitten, deren Glasbündel sich nie vollständig öffneten oder deren Feuchtigkeit bei 0,25 % statt 0,10 % lag. Über technische Polymerverbindungen wird lange vor der Spritzeinheit entschieden – bei der Formulierung, Zuführung, Schmelzmischung und Pelletveredelung.
Die Kurzfassung: Ein zusammengesetztes Datenblatt ist eine Obergrenze, kein Versprechen. Was die Presse erreicht, ist das Ergebnis einer Prozesskette, in der jeder Schritt eine Toleranz aufweist und die größte Toleranz gewinnt. Der folgende Rundgang folgt dieser Kette vom Additivsilo bis zum Sieb.
Was technische Polymerverbindungen eigentlich sind
Ein technisches Polymer ist eine Harzfamilie – PA6, PA66, PBT, POM, PC, PPS, PPA – ausgewählt für eine Temperaturobergrenze, einen Festigkeitsboden oder eine Anforderung an die chemische Beständigkeit. Eine Verbindung besteht aus Harz nach Verstärkung, Füllstoffen, Schlagzähmodifikatoren, Flammschutzmitteln und Stabilisatoren, die in der Schmelze eingemischt und in Pellets mit einem definierten, wiederholbaren Eigenschaftssatz geschnitten werden. Zwei Lieferanten können sowohl „PA66-GF30“ liefern als auch Teile herstellen, die sich unterschiedlich verhalten, da der Sortenname die Zusammensetzung und nicht die Morphologie beschreibt: Faserlängenverteilung, Dispersionsqualität und Additivplatzierung stehen alle außerhalb des Namens.
In dieser Lücke liegt das größte Kaufrisiko. Eine Verbindung ist eine Spezifikation, und die Spezifikation muss in Begriffen formuliert werden, die der Extruder tatsächlich verarbeiten kann.
| Komponente | Typische Belastung | Funktion | Häufiger Fehler bei falscher Angabe |
|---|---|---|---|
| Basisharz (PA, PBT, POM, PC, PPS) | 50-90 % | Lastpfad, Temperaturobergrenze, chemische Beständigkeit | Falsche Viskosität, schwache dispersive Durchmischung |
| Glasfaser | 10-50 % | Steifigkeit, Kriechfestigkeit, Dimensionsstabilität | Faserabrieb, spröde Ecken |
| Mineralischer Füllstoff (Talkum, Wollastonit, Calciumcarbonat) | 5-40 % | Verzugskontrolle, Oberfläche, Kosten | Agglomerate, Staub, Futterbrücken |
| Schlagzähmodifikator und Kompatibilisator | 3-15 % | Duktilität, Phasenadhäsion | Übermäßige Erweichung, Abplatzen am Werkzeug |
| Flammhemmendes System | 5-25 % | UL 94 V-0-Ziele, Glühdrahtleistung | Mechanischer Verlust, Schraubenkorrosion |
| Stabilisatoren, Gleitmittel, Nukleierungsmittel | 0,1-2 % | Prozessstabilität und Lebensdauer | Feeder-Drift mit sehr geringen Raten |
Die Dichte ist der schnellste Fingerabdruck dessen, was sich tatsächlich in der Tasche befindet. Ein 30 % glasgefülltes PA66 liegt bei etwa 1,36 g/cm³, ein reines PA66 bei etwa 1,14. Ein Wert, der zwischen den Lieferungen schwankt, bedeutet, dass die Beladung – oder das Mahlgutverhältnis – schwankt.
Vier Formulierungshebel und was jeder einzelne kostet
Fast jede technische Verbindung ist eine Verhandlung zwischen vier Hebeln. Bewegen Sie einen und die anderen bewegen sich normalerweise zurück.
- Verstärkung. Glasfaseranteile von 10 bis 50 Gewichtsprozent erhöhen den Modul und die Kriechfestigkeit und verringern die Dehnung stark. Ab etwa 40 % wird der Faserbruch beim Compoundieren zum limitierenden Faktor und nicht die Beladung selbst.
- Schlagmodifikation und Kompatibilität. Haftvermittler und Elastomermodifikatoren gleichen Kerbschlagzähigkeit und Phasenhaftung aus; Wenn sie zu stark bearbeitet werden, wird das Teil weicher und kann auf dem Werkzeug abplatzen.
- Flammhemmend. Halogenfreie Phosphor- oder Metallhydroxidsysteme benötigen oft eine Beladung von 15–25 %, was die mechanische Leistung beeinträchtigt und ungeschützte Schneckenkomponenten angreifen kann. Der Trend in der Branche geht in Richtung reaktiver, molekular gebundener Flammschutzchemie statt passiver Additive.
- Stabilisierung und Schmierung. Unter 2 % der Formulierung und die häufigste Driftquelle, da bei diesen Raten ein Dosierfehler von einigen Gramm pro Stunde zu einem Formulierungsfehler wird.
Zwei Zwänge verändern diese Kompromisse. Recycelte und biobasierte Rohstoffe kommen mit unterschiedlichem Schmelzfluss und unterschiedlicher Verunreinigung an, sodass das Compoundierungsfenster breiter als die Spezifikation sein muss. Unterdessen erhöhen elektrische Anwendungen – Hochspannungsanschlüsse, Sammelschienen, Batteriegehäuse – den Kriechstromindex und die Flammschutzwerte immer weiter, während die Wandabschnitte dünner werden.
Die Streuung und nicht die Belastung entscheidet darüber, ob die Verbindung funktioniert
Beim Compoundieren werden zwei unterschiedliche Mischaufgaben ausgeführt. Durch das verteilende Mischen werden die Partikel gleichmäßig in der Schmelze verteilt; Durch dispersives Mischen werden Agglomerate auseinandergebrochen und einzelne Fasern oder Füllplättchen benetzt. Eine Schraube, die für das eine gut ist, ist nicht automatisch auch für das andere gut, weshalb die Schraubenkonfiguration – nicht nur der Durchmesser – die eigentliche Spezifikation ist.
Dispersives Mischen erfordert Spannung, und Spannung entsteht durch Drehmoment. Doppelschneckenextruder mit hohem Drehmoment Kaufen Sie Prozessspielräume: gleicher Durchsatz bei niedrigerer Schneckengeschwindigkeit oder eine härtere Dispersionszone ohne Überhitzung der Schmelze. KUNWEI baut sein Compoundiersortiment auf ein beanspruchtes spezifisches Drehmoment von bis zu 14 Nm/cm³ bei Schneckendurchmessern von 8 mm bis 177 mm auf, das Laborversuche und Großserienproduktion auf einer Plattform umfasst.
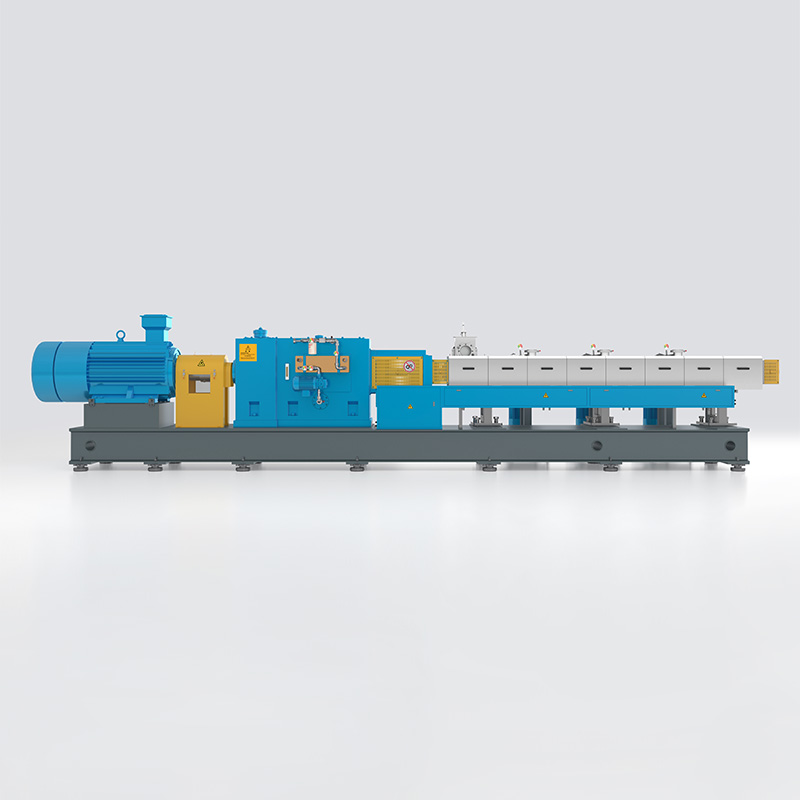 KTS Hochleistungs-Doppelschneckenextruder-Serie Hochdrehmomentstarke Doppelschnecken-Compoundierungsplattform für Labor- und Großserienmodelle, relevant für das dispersive Mischen in gefüllten PP-Compounds. Produkt anzeigen →
„Einzugsgenauigkeit“ legt das tatsächliche Toleranzband fest
Ein mit 40 % Talk gefülltes PP-Compound benötigt 400 kg Füllstoff pro Tonne. Ein Fehler von einem halben Prozent in diesem Strom beträgt 2 kg pro Tonne fertigem Pellet – genug, um Dichte, Verzug und Modul außerhalb der Eingangskontrolle eines Kunden zu verschieben.
Gravimetrische Differenzialdosierer verhindern diesen Fehler, indem sie den gesamten Trichter und seinen Inhalt wiegen. volumetrische Einheiten driften mit der Schüttdichte. Bei leichten und flockigen Füllstoffen erhöht die seitliche Zuführung mit Unterdruckunterstützung die Schüttdichte am Einlass und verhindert die Brückenbildung, bevor das Material die Schnecke erreicht.
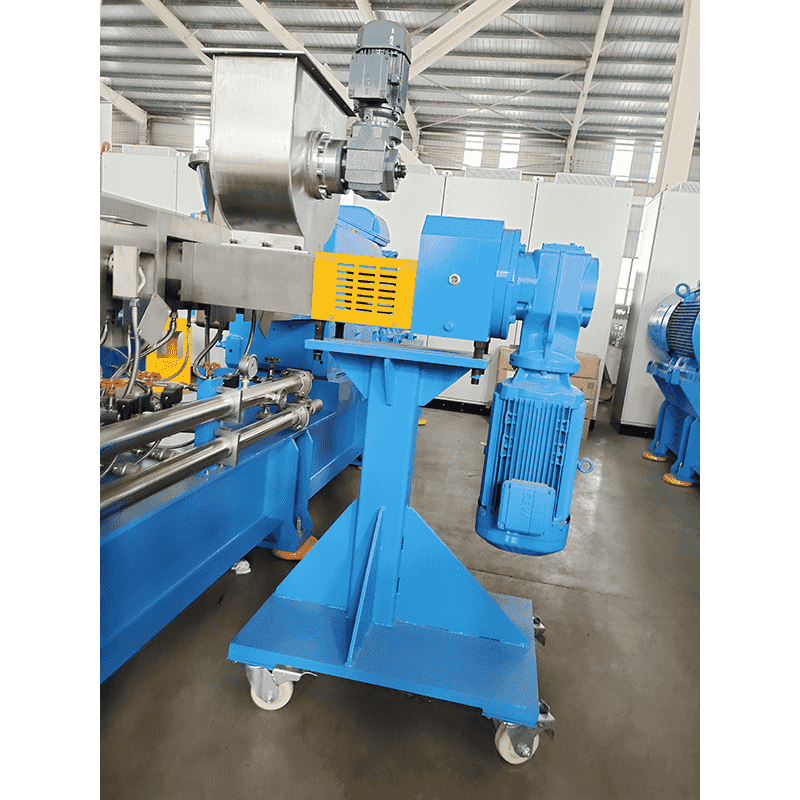 Schneckenextruder-Seitenzuführung für Pulver und Fasern Zwangsseitige Zufuhr von Pulver, Kurzfasern oder Vormischungen mit Unterdruckunterstützung zur Verbesserung der Schüttdichte und der Zufuhreffizienz in Compoundierlinien. Produkt anzeigen →
Praktischer Check: Fragen Sie nach der Wiederholgenauigkeit des Dosiergeräts in Gramm pro Stunde bei Ihrer Zielrate, nicht als Prozentsatz des Vollausschlags. Fragen Sie dann, wie viele seitliche Zuführöffnungen das Fass hat und ob spätere Fassabschnitte neu zugewiesen werden können, wenn die nächste Rezeptur eintrifft.
Schneiden, Kühlen und Trocknen: Wo Geld ausläuft
Beim Pelletieren wird aus einer guten Verbindung ein gutes Produkt oder eine Ladung Feingut. Die Stranggranulierung mit einem Wasserbad eignet sich für glasgefüllte Sorten, bei denen es auf die Beibehaltung der Faserlänge ankommt und der Strang rund bleibt; Die Unterwassergranulierung bewältigt einen hohen Durchsatz und weiche oder klebrige Schmelzen, und ein geschlossener Wasserkreislauf hält Staub von der Anlagenluft fern. Das Wasserring-Hot-Face-Schneiden liegt dazwischen und ist bei gefüllten Polyolefinen üblich.
Zwei Zahlen sind wichtiger als der Maschinentyp: Feinanteile unter 1 mm und Feuchtigkeit am Beutel. Glasfaserverbindungen geben beim Schneidwerk und bei jeder anschließenden pneumatischen Übertragung Feinstoffe ab, und diese Feinstoffe sind reich an Fasern, so dass ein Sieb, das sie entfernt, auch einen Teil der Formulierung entfernt. Die Trocknung muss anhand des Harzes spezifiziert werden – PA und PBT benötigen weitaus mehr als PE oder PP – und der Feuchtigkeitszielwert gehört in die Bestellung und nicht in das Gedächtnis des Bedieners.
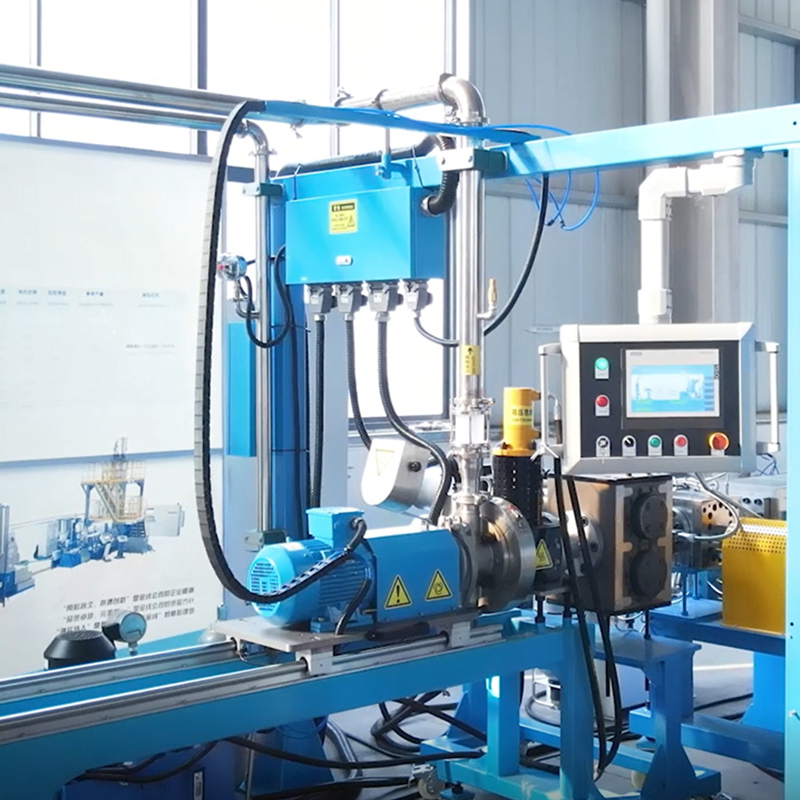 Unterwasser-Pelletiersystem für extrudierte Compounds Die geschlossene Pelletierung mit Unterwasserdüsen wandelt die geschmolzene Verbindung in Granulat um und trägt zur Staubreduzierung bei, mit zirkulierendem Kühlwasser für nachgeschaltete Extrusionslinien. Produkt anzeigen →
Qualitätstore, die es wert sind, in die Bestellung aufgenommen zu werden
Standardtestmethoden entfernen die meisten Argumente, bevor sie beginnen. Ein funktionsfähiger Torsatz für technische Verbindungen sieht so aus:
- Zugeigenschaften nach ISO 527-2 oder ASTM D638, mit Angabe der Prüfgeschwindigkeit – gefüllte und ungefüllte Sorten unterscheiden sich.
- Biegemodul nach ISO 178; Charpy- oder Izod-Schlagzähigkeit nach ISO 179-1 oder ISO 180, gekerbt und ungekerbt, bei einer angegebenen Temperatur.
- Schmelze-Massendurchflussrate nach ISO 1133 bei angegebener Temperatur und Belastung; Dichte nach ISO 1183.
- Entflammbarkeit gemäß UL 94 oder IEC 60695-11-10 mit Angabe der Probendicke; Vergleichs-Tracking-Index nach IEC 60112 für Elektrogüten.
- Feuchtigkeit bei Lieferung durch Karl Fischer oder Verlusttrocknung, plus eine Pelletgrößenverteilung und eine Feinanteilgrenze.
Defekte lassen sich schneller erkennen, wenn das Symptom dem Stadium zugeordnet wird, das es verursacht hat.
| Symptom | Höchstwahrscheinlich Stadium | Das erste, was überprüft werden muss |
|---|---|---|
| Schwarze Flecken | Schmelze, Verweilzeit | Totstellen in der Schnecke, Zylinderverschleiß, Farbwechsel |
| Blasen oder Hohlräume | Entgasung, Feuchtigkeit | Vakuumniveau, Entlüftungszustand, Vortrocknung |
| Überhöhte Geldstrafen | Schneiden, übertragen | Klingenverschleiß, Wassertemperatur, Luftgeschwindigkeit |
| Faserreiche Oberfläche, spröde Ecken | Dispersion, Faserabrieb | Schneckenkonfiguration, Position der Seitenzuführung, Matrizendruck |
| Die Abmessungen schwanken zwischen den Losen | Zuführung, Mahlgradverhältnis | Feeder-Kalibrierung, Neu-zu-Mahlgut-Balance |
Fünf Fragen, die Sie stellen sollten, bevor Sie Preise vergleichen
- Welches spezifische Drehmoment und welches Leervolumen liefert die angebotene Maschine bei meinem Durchsatz? Eine Drehmomentangabe ohne Durchmesser und Volumenangabe ist Marketing.
- Wie viele Futterstellen gibt es und welche können seitlich gefüttert werden? Hohe Füllstoff- und Glasmengen gelangen stromabwärts und nicht in den Hals.
- Wie viele Entgasungsstufen gibt es und gibt es einen Vakuumanschluss vor der Düse? Je nach Harz treten flüchtige Stoffe an unterschiedlichen Stellen aus.
- Welche Granulierroute und was kostet eine Umstellung? Strand- und Unterwasserleitungen weisen bei 5 t/h und bei 500 kg/h sehr unterschiedliche Stillstandsprofile auf.
- Was ist der Retrofit-Pfad? Fässer, Schneckenelemente und Seitenzuführungen sollten für die nächste Rezeptur rekonfigurierbar sein, nicht nur für diese.
Bestehende Linien beantworten diese Fragen oft unterschiedlich. Eine Nachrüstung, wie z Produktionslinie für die Pelletierung von technischen Kunststoffen Durch die Aufrüstung können Drehmoment und ein Seitenvorschub zu einem Bruchteil der Kosten einer neuen Maschine hinzugefügt werden – vorausgesetzt, das Getriebe und die Laufbohrungen bieten noch Spielraum.


